
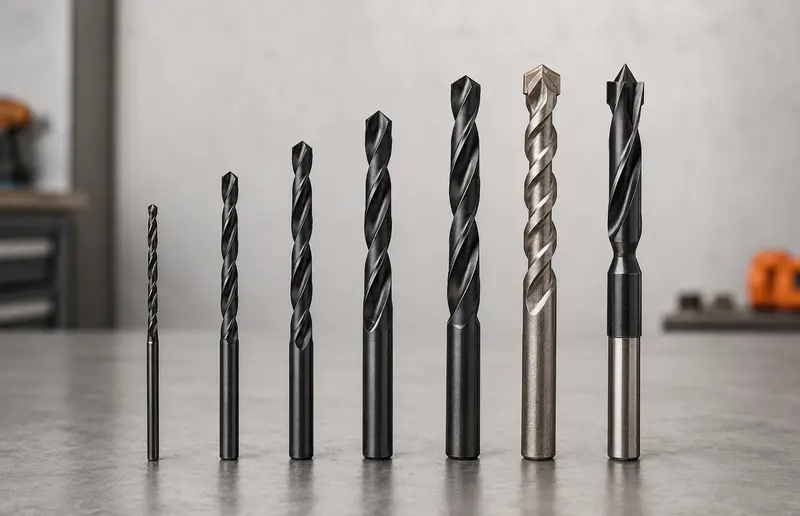
Choisir un foret selon la matière commence par la pièce, mais ne s’arrête pas là. Bois, acier, inox, aluminium, tôle, plastique, carrelage, brique et béton exigent des arêtes, goujures, matériaux d’outil et modes machine différents. Le diamètre, la profondeur, la précision du trou et l’interface de la perceuse ou du perforateur doivent aussi correspondre.
Réponse rapide : utilisez un foret à pointe de centrage ou un autre foret bois validé pour un positionnement propre ; un foret HSS, HSS allié au cobalt ou carbure explicitement prévu pour le métal ; un foret étagé pour la tôle fine compatible ; un foret plastique dédié ou un foret hélicoïdal affûté lorsque sa fiche l’autorise ; un foret carrelage dans le mode rotatif indiqué ; et un foret maçonnerie ou SDS à pastille carbure avec la perceuse à percussion ou le perforateur exact prévu. Ne choisissez jamais d’après la matière seule : vérifiez queue, mandrin, mode, diamètre, longueur utile, régime et risques de réseaux cachés.
Quel foret utiliser pour chaque matière ?
| Pièce | Catégorie de départ courante | Mode machine | Limite critique |
|---|---|---|---|
| Bois massif | Pointe de centrage pour trous précis ; tarière, mèche plate, Forstner ou scie-cloche pour les grands trous autorisés | Rotation sans percussion | Type, diamètre, profondeur et support de sortie doivent convenir au trou |
| Contreplaqué, MDF ou aggloméré | Foret à pointe de centrage affûté ou prévu pour panneaux ; martyr si l’opération le permet | Rotation avec maîtrise des poussières | Éclats, fibres abrasives, colles et poussières ne dépendent pas seulement de la pointe |
| Acier doux ou allié | Foret hélicoïdal affûté prévu pour métal, souvent HSS-G ou autre nuance spécifiée | Rotation sans percussion | Données de coupe, lubrifiant et bridage doivent correspondre à l’acier et au diamètre |
| Acier inoxydable | Produit explicitement prévu pour la nuance ; HSS au cobalt ou carbure selon l’application | Perçage rotatif stable | Frottement, mauvaise évacuation et instabilité augmentent chaleur et écrouissage |
| Aluminium | Foret hélicoïdal affûté prévu pour l’alliage ; géométrie, revêtement et lubrification adaptés | Rotation sans percussion | Collage de matière et copeaux longs exigent une évacuation maîtrisée |
| Tôle fine | Foret hélicoïdal à pointe divisée ou foret étagé/conique dans sa plage publiée | Rotation avec bridage ferme | Le débouchage peut accrocher et faire tourner une tôle non fixée |
| Acrylique ou plastique | Foret plastique dédié ou foret hélicoïdal affûté explicitement autorisé pour le polymère | Rotation contrôlée | Chaleur, fissuration et accrochage varient selon polymère, épaisseur et pointe |
| Brique ou bloc de maçonnerie | Foret maçonnerie à pastille carbure ou multimatériau prévu pour le support | Rotation ou percussion exactement comme l’indique le produit | Alvéoles, faces fragiles et réseaux cachés exigent profondeur et mode planifiés |
| Béton | Foret à percussion à pastille carbure ou foret SDS-plus/SDS-max compatible | Perceuse à percussion ou perforateur prévu pour la queue et le diamètre | Armatures, silice, inserts et exigences d’ancrage nécessitent des contrôles séparés |
| Carrelage céramique ou verre | Foret carrelage/verre dédié à la dureté exacte | Généralement rotation sans percussion, sauf indication explicite du fabricant | Le carreau et le mur derrière peuvent demander deux forets et deux modes |
Ces catégories sont des points de départ, pas des autorisations universelles. Le catalogue Bosch sépare lui-même forets bois à pointe de centrage, HSS-G métal, forets étagés, forets céramique dure, multimatériaux et SDS à percussion. Cette séparation montre pourquoi une mention « universel » ne doit jamais remplacer la liste exacte de matières et de modes de la référence.
Comparez les fiches neutres forets bois à pointe de centrage, forets hélicoïdaux HSS et foret étagé pour tôle pour identifier les champs de compatibilité qui changent.
Forets pour bois, contreplaqué et MDF
Pointe de centrage pour positionnement et entrée propre
Une pointe de centrage établit l’axe du trou avant que les arêtes extérieures ne découpent la circonférence. Bosch décrit cette géométrie comme aidant à commencer des trous propres et précis dans le bois. Elle convient aux tourillons, pièces de mobilier et perçages répétitifs sur perceuse à colonne si diamètre et longueur utile sont adaptés.
La pointe n’empêche pas tous les éclats. Près de la face de sortie, des fibres non soutenues peuvent s’arracher. Placez un martyr lorsque l’opération le permet, bridez les deux couches et réduisez l’avance à l’approche du débouchage. Sur un contreplaqué plaqué, identifiez la face critique et testez l’empilage complet sur une chute.
Forets hélicoïdaux, tarières, mèches plates et type Forstner
Un foret hélicoïdal affûté peut réaliser de petits trous utilitaires dans le bois si le fabricant indique cet usage. Tarières et mèches plates visent des trous plus profonds ou plus larges, avec des besoins différents en couple et en évacuation. Les forets type Forstner servent aux fonds plats ou trous chevauchants sur montage suffisamment rigide. Une scie-cloche enlève un anneau au lieu de toute la matière. Ces outils ne deviennent pas interchangeables parce que leur diamètre nominal est identique.
Les grands forets bois peuvent créer un couple de réaction important, surtout si l’arête accroche ou si les copeaux s’entassent. Vérifiez si la perceuse exige une poignée auxiliaire, utilisez la plage de vitesse de la notice et immobilisez la pièce. Une perceuse à colonne améliore alignement et support, sans autoriser un foret dépassant les capacités du mandrin, de la broche ou de la table.
Contreplaqué, MDF et panneau de particules
Les panneaux combinent fibres, placages, résines et parfois des surfaces dures. Un foret affûté, un support stable et une bonne aspiration comptent généralement davantage qu’un simple argument commercial. La poussière du MDF est fine et la résine accélère l’usure. Arrêtez si le foret brûle, repousse les fibres au lieu de les couper ou produit une poussière anormalement chaude.
Percer acier, inox et aluminium
Acier doux et aciers alliés
Les forets hélicoïdaux HSS rectifiés sont courants en travail des métaux. La gamme Bosch PRO Metal HSS-G cite par exemple les aciers alliés et non alliés, les métaux non ferreux, la fonte ainsi que certains plastiques et bois. Cette indication concerne cette gamme précise ; elle ne prouve pas que tout foret HSS convient à toute nuance.
Une pointe divisée peut réduire la déviation au démarrage, mais un traçage et un pointage restent parfois prévus par la procédure. Bridez la pièce, conservez l’alignement et utilisez les données de coupe du diamètre, de la nuance d’outil, du revêtement, de la profondeur et de la matière exacts. Une formule de perçage ne calcule le RPM qu’après avoir reçu une vitesse de coupe valide du fabricant.
Acier inoxydable
Les nuances d’inox réagissent différemment. Certaines s’écrouissent lorsque l’arête frotte au lieu de former un copeau. Foret émoussé, régime excessif, avance insuffisante, faible rigidité ou stationnement répété peuvent chauffer et durcir la surface, rendant la reprise difficile. Utilisez un produit affûté explicitement prévu pour la nuance et gardez un procédé stable dans les données publiées.
Les forets HSS alliés au cobalt sont souvent choisis pour leur tenue à chaud sur des métaux exigeants ; le carbure monobloc ou rapporté peut apporter de la résistance à l’usure sur une machine rigide. Aucun marquage n’est une amélioration automatique. Dormer Pramet rappelle que le HSS est plus tenace et travaille à des vitesses plus faibles, alors que le carbure est plus dur et résistant à l’usure, mais plus cassant et dépendant d’un procédé stable.
Aluminium et métaux non ferreux
L’aluminium peut produire des copeaux longs ou coller près de l’arête. Choisissez un foret dont la géométrie et le traitement de surface sont indiqués pour l’alliage et le trou réels. Suivez les instructions de lubrification ou de refroidissement ; revêtements et applications ne fonctionnent pas tous de la même façon. Ne retirez les copeaux que selon la procédure, après maîtrise de l’outil tournant et du risque de copeaux coupants.
Tôle fine, acrylique et autres plastiques
Forets étagés pour tôle compatible
Un foret étagé agrandit le trou par une succession de diamètres et convient aux parois fines dans la plage annoncée. Bosch décrit son foret étagé HSS comme offrant plusieurs diamètres, un démarrage par pointe divisée et une goujure favorisant l’évacuation. Arrêtez sur le repère voulu ; forcer l’étage suivant agrandit le trou.
La tôle doit être fermement bridée. Au débouchage, les lèvres d’un foret hélicoïdal peuvent accrocher ; une pièce tenue à la main peut tourner ou se déformer. Ébavurez avec un outil prévu pour cette opération. Un foret étagé ne remplace pas un foret hélicoïdal dans une pièce pleine et profonde.
Acrylique, polycarbonate et autres plastiques
Le mot « plastique » couvre des matières dont fusion, fissuration et accrochage diffèrent fortement. Un foret plastique dédié peut employer une pointe et un angle réduisant l’auto-entraînement. Certains forets HSS-G affûtés sont explicitement listés pour les plastiques, sans que cela autorise toutes les géométries HSS.
Soutenez la face de sortie, bridez sans déformer et testez une chute de la même matière. Arrêtez si les copeaux fondent sur le foret, si des fissures rayonnent autour du trou ou si le foret s’auto-entraînne. Contrôlez géométrie, affûtage, régime, avance, martyr et refroidissement plutôt que d’ajouter de la pression.
Brique, béton, pierre et carrelage
Forets maçonnerie à queue cylindrique
Les forets maçonnerie à pastille carbure concassent puis évacuent la matière minérale. La référence exacte détermine rotation seule ou percussion. Le foret Bosch CYL-9 MultiConstruction autorise par exemple la percussion sur béton et pierre, mais la rotation sur brique, carrelage tendre, tôle, bois et plastique. Ne généralisez pas ce mode à d’autres forets.
Perçage SDS-plus et SDS-max
Les forets SDS sont destinés aux perforateurs compatibles. Bosch indique son SDS plus-1 pour béton, avec pastille carbure et goujures d’évacuation, monté sur un perforateur SDS-plus. SDS-plus et SDS-max ont des interfaces et capacités différentes ; aucun ne doit être forcé dans un mandrin trois mors ou dans le mauvais porte-outil SDS.
Distinguez longueur totale et longueur utile. Un foret peut entrer dans le porte-outil tout en étant trop court pour la profondeur d’ancrage ou trop long pour rester stable. Pour un ancrage, diamètre, profondeur, nettoyage et distance au bord viennent du système d’ancrage, pas du présent guide.
Béton armé et réseaux cachés
Une résistance dans un mur n’autorise pas à pousser plus fort. Il peut s’agir d’un granulat, d’une armature, d’une gaine, d’un câble électrique ou d’une conduite d’eau ou de gaz. Consultez les plans, détectez avec un matériel adapté et isolez les réseaux concernés avant perçage. Une armature structurelle ne se coupe pas sans procédure approuvée. Un coupe-barre spécial constitue un accessoire distinct, pas une réponse automatique à un obstacle.
Céramique, grès et verre
La dureté du carreau décide de l’accessoire. Bosch impose rotation seule et faible vitesse pour son CYL-9 céramique tendre, tandis que sa gamme céramique dure utilise une tête carbure différente. Commencez sur la face émaillée selon les instructions. Après traversée du carreau, arrêtez et sélectionnez le foret et le mode adaptés au support ; ne poursuivez pas automatiquement en percussion à travers une surface fragile.
Ce que signifient réellement HSS, cobalt et carbure
| Matériau ou construction | Atout courant | Limite principale | Règle de choix |
|---|---|---|---|
| HSS | Tenace, largement employé pour les forets hélicoïdaux et des vitesses de coupe plus faibles | Usure et tenue à chaud dépendent de la nuance, de la géométrie et de l’application | Confirmer la liste de matières et les données exactes |
| HSS allié au cobalt | Meilleure dureté à chaud pour certains métaux exigeants | Plus cassant qu’un HSS basique et pas automatiquement adapté à tout inox | Employer lorsque la fiche nomme matière et procédé |
| Carbure rapporté | Arête dure associée à un corps plus tenace, courante en maçonnerie | Pastille et brasure peuvent souffrir d’un mauvais mode, choc ou effort latéral | Adapter support, percussion et porte-outil |
| Carbure monobloc | Forte résistance à l’usure et capacité de coupe en production stable | Cassant et sensible au faux-rond, aux vibrations et à l’avance manuelle instable | Respecter machine, porte-outil et données fabricant |
| Foret revêtu | Le revêtement peut réduire usure, chaleur ou collage dans des applications définies | La couleur n’indique pas la capacité et le réaffûtage modifie l’arête revêtue | Lire le revêtement et l’application de la référence exacte |
Ne choisissez pas d’après la couleur. Finitions noires, dorées, bronze ou brillantes peuvent correspondre à des fabrications ou revêtements différents, mais l’apparence n’est pas un code matière fiable. La référence et la fiche technique constituent la preuve.
Mandrin, queue hexagonale, SDS-plus et SDS-max
- Queue cylindrique : serrée par un mandrin trois mors ou de précision compatible et dans sa capacité.
- Queue à trois méplats : les méplats peuvent améliorer la transmission du couple dans un mandrin adapté, sans supprimer la limite de diamètre.
- Hexagonal 1/4 pouce : utilisé avec des porte-embouts et mandrins compatibles ; la queue hexagonale ne prouve pas que l’arête accepte les chocs d’une visseuse à impact.
- SDS-plus : interface rainurée pour perforateurs SDS-plus compatibles dans une plage de diamètre adaptée.
- SDS-max : interface plus grande et différente pour perforateurs lourds compatibles ; non interchangeable avec SDS-plus.
Comparez la capacité du mandrin au diamètre de queue, pas au diamètre de coupe. Un gros foret étagé peut avoir une petite queue, sans annuler les limites de couple de la machine et de l’accessoire. Inspectez queue et porte-outil, nettoyez-les comme indiqué et engagez complètement le foret. Ne modifiez jamais une queue pour la faire entrer.
Régime, avance, refroidissement et évacuation
Le régime dépend de la vitesse de coupe et du diamètre. À vitesse périphérique identique, le RPM diminue lorsque le diamètre augmente. Les calculateurs de RPM et vitesse de coupe de perçage effectuent l’arithmétique, mais la vitesse de coupe doit provenir d’une source valide pour le foret, son revêtement, la matière et le procédé exacts.
Appliquez la pression dans l’axe. Une avance trop faible peut frotter et chauffer le métal ; une avance excessive surcharge la perceuse, ébrèche l’arête ou provoque un blocage. La notice DEWALT DCD794 avertit qu’une perceuse surchargée peut caler et tourner brutalement. Anticipez le couple de réaction, utilisez la poignée auxiliaire exigée et placez-vous pour garder la maîtrise.
Les trous profonds peuvent exiger des cycles d’évacuation, une lubrification interne ou une goujure spécialisée. N’improvisez pas une séquence de débourrage universelle. Suivez les limites profondeur/diamètre du fabricant et la procédure machine. Gardez les mains loin des copeaux tournants ; arrêtez et isolez l’alimentation avant de dégager des copeaux enroulés.
Méthode prudente de perçage
- Identifiez le support : incluez revêtement, dureté, armatures, vides et éléments derrière la surface visible.
- Définissez le trou : diamètre, profondeur, tolérance, finition, traversant ou borgne, et éventuel ancrage homologué.
- Contrôlez les réseaux : consultez les plans, détectez les conduites et isolez électricité, eau ou gaz si nécessaire.
- Sélectionnez la catégorie : choisissez un produit listant explicitement matière, épaisseur, mode et machine.
- Adaptez l’interface : confirmez mandrin ou SDS, diamètre de queue, longueur utile et dégagement.
- Obtenez les données : utilisez les instructions fabricant de RPM, avance, percussion, lubrification et maîtrise des poussières.
- Isolez avant montage : débranchez ou retirez la batterie, puis inspectez et engagez correctement le foret.
- Immobilisez la pièce : bridez les pièces mobiles et soutenez la sortie ; ne tenez jamais à la main une petite pièce ou une pièce ronde.
- Démarrez sous contrôle : alignez, utilisez les poignées prévues et commencez sans effort latéral.
- Arrêtez au changement : résistance inattendue, fumée, fissure, accrochage, calage, vibration ou suspicion de réseau impose l’arrêt.
Le sélecteur MatchMyTools peut filtrer les familles de forets selon machine et matière. Les instructions de la référence exacte, la notice machine et la procédure de l’atelier restent prioritaires.
Diagnostic et sécurité
| Problème observé | Points à inspecter | Réponse prudente |
|---|---|---|
| Le foret dévie au démarrage | Géométrie de pointe, pointe endommagée, traçage, revêtement, alignement ou bridage insuffisant | Arrêter et employer la méthode de départ approuvée ; ne pas tenir la pièce à la main |
| Le foret métal siffle, fume ou ne coupe plus | Arête émoussée, régime excessif, avance faible, lubrifiant absent, mauvais alignement ou surface écrouie | Arrêter, laisser refroidir sans danger et corriger avant de reprendre avec un outil adapté et affûté |
| La sortie du bois éclate | Martyr, affûtage, avance au débouchage et géométrie | Brider un support martyr si autorisé et tester sur une chute représentative |
| Le plastique fond ou fissure | Mauvaise pointe, arête émoussée, chaleur, sortie non soutenue ou accrochage au débouchage | Arrêter et vérifier un foret prévu pour le plastique avec tous ses paramètres |
| Le perçage maçonnerie ralentit brutalement | Granulat, armature, mauvais mode, carbure usé, poussière accumulée ou réseau | Arrêter, identifier l’obstacle et ne jamais forcer dans un élément inconnu |
| La perceuse ou la pièce tourne | Foret bloqué, bridage insuffisant, poignée auxiliaire absente, mauvais rapport ou accrochage | Relâcher la gâchette en gardant le contrôle, isoler et corriger le montage |
Portez une protection oculaire adaptée et maîtrisez bruit, copeaux et poussières. Fixez la pièce avec des serre-joints ou un moyen stable ; DEWALT avertit qu’une pièce tenue à la main ou contre le corps reste instable. Éloignez vêtements amples, cheveux et gants susceptibles de s’enrouler du foret et du mandrin en rotation.
Le perçage du béton, de la brique et de la pierre peut produire de la silice cristalline alvéolaire. La norme construction OSHA prévoit des moyens techniques pour certains perçages manuels ou sur support, notamment carter ou capot avec aspiration. Appliquez les règles et l’évaluation d’exposition du chantier réel ; un aspirateur domestique ou un masque jetable ne constitue pas automatiquement une solution suffisante.
Questions fréquentes
Quel est le meilleur foret pour le bois ?
Il n’existe pas de type unique. Un foret à pointe de centrage convient aux trous propres et précisément positionnés ; tarière, mèche plate, type Forstner et scie-cloche couvrent d’autres diamètres, profondeurs et formes. Choisissez la référence selon géométrie du trou, capacité machine, évacuation et finition.
Un foret HSS peut-il percer l’acier inoxydable ?
Seulement si la référence HSS exacte est prévue pour la nuance d’inox et l’opération. Le HSS allié au cobalt ou le carbure peut être indiqué pour des applications plus exigeantes, mais stabilité, affûtage, données de coupe, avance, refroidissement et évacuation comptent autant que le matériau du foret.
Faut-il utiliser la percussion pour percer du carrelage ?
Généralement pas pendant l’étape de perçage d’un carreau standard. Bosch impose rotation seule et faible vitesse pour son foret CYL-9 céramique tendre. Suivez la référence exacte ; après traversée du carreau, arrêtez et choisissez le foret et le mode du support arrière.
Un foret SDS peut-il entrer dans un mandrin trois mors normal ?
Ne supposez pas la compatibilité. SDS-plus et SDS-max sont des interfaces rainurées pour porte-outils de perforateurs correspondants. Utilisez seulement un adaptateur et un mode explicitement autorisés par les documentations ; ne forcez jamais une queue SDS dans un mandrin conventionnel.
Pourquoi un foret métal chauffe-t-il et ne coupe-t-il plus ?
Les causes courantes sont une arête émoussée ou inadaptée, un régime excessif, une avance de coupe insuffisante, un mauvais alignement, une lubrification ou évacuation insuffisante, et une surface écrouie. Arrêtez au lieu de forcer, puis vérifiez outil, matière et données fabricant.
Références techniques
- Bosch Professional — forets : familles séparées pour bois, métal, construction, carrelage et percussion.
- Bosch Professional — forets bois HSS à pointe de centrage : fonction de la pointe et usage bois.
- Bosch Professional — foret hélicoïdal PRO Metal HSS-G : matières listées et pointe divisée.
- Bosch Professional — foret étagé HSS : diamètres successifs, pointe divisée et évacuation.
- Bosch Professional — foret SDS plus-1 : béton, pastille carbure et porte-outil SDS-plus.
- Bosch Professional — foret CYL-9 céramique tendre : rotation seule et faible vitesse.
- Notice DEWALT DWE5010 : bridage et catégories de forets pour bois, métal et maçonnerie.
- Notice DEWALT DCD794/DCD799 : foret affûté, calage par surcharge et couple de réaction.
- Notice Makita XAD03 : surfaces isolées lorsqu’un foret risque de rencontrer un câble caché.
- Dormer Pramet — choix des données de coupe : ténacité HSS, résistance du carbure et stabilité.
- OSHA 1926.1153 — silice cristalline alvéolaire : maîtrise de l’exposition pour les tâches de perçage du béton couvertes.
Important : ce guide explique les familles de forets et leurs contrôles de compatibilité. Il n’autorise ni foret, ni régime, ni avance, ni ancrage, ni emplacement. Respectez la fiche exacte, la notice machine, les exigences structurelles, la détection des réseaux et les règles de sécurité applicables.
Les paramètres indiqués sont des points de départ. Testez progressivement sur une chute et respectez toujours les limites du fabricant.