
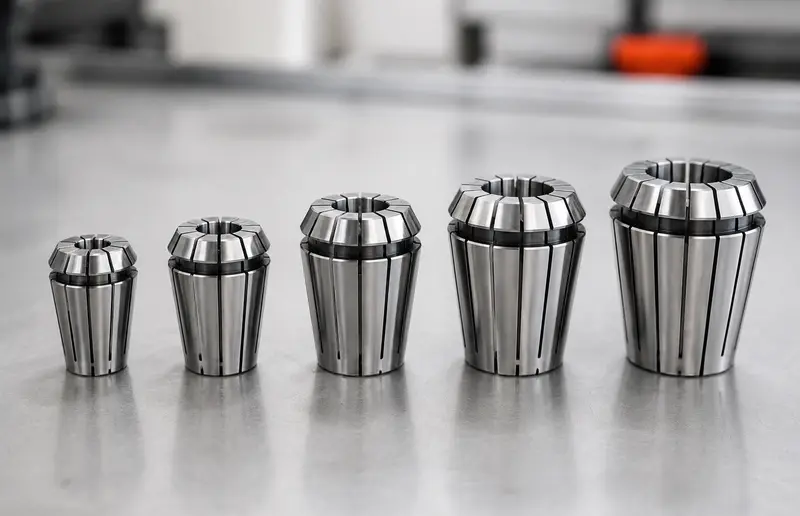
ER11 et ER20 sont deux tailles distinctes du système de pinces ER. Le nombre identifie l’interface entre pince, écrou et porte-pince ; ce n’est pas simplement le diamètre de queue de l’outil. Une pince ER11 ne se monte pas dans un écrou ou un cône ER20, et une pince ER20 ne se monte pas dans un ensemble ER11. Choisissez d’abord la série définie par la broche ou le porte-pince, puis une pince approuvée dont la plage gravée contient le diamètre mesuré de la queue cylindrique.
Réponse rapide : utilisez une pince ER11 uniquement avec un porte-pince ER11 et un écrou compatible ER11 ; utilisez une pince ER20 uniquement avec un porte-pince ER20 et un écrou compatible ER20. Faites correspondre la plage réelle de la pince à la queue mesurée, nettoyez toutes les surfaces de contact, encliquetez une pince ER standard dans l’écrou avant de visser celui-ci sur le porte-pince, puis serrez avec la clé et le couple indiqués par le fabricant. Le sélecteur MatchMyTools utilise une enveloppe prudente de 1–7 mm en ER11 et de 1–13 mm en ER20 ; les marquages et la documentation de votre broche, porte-pince et pince exacts restent prioritaires.
Dans ce guide
- ER11 et ER20 en un coup d’œil
- Identifier l’ensemble du système ER
- Faire correspondre pince et queue
- Monter correctement une pince ER
- Faux-rond, porte-à-faux et serrage
- Diagnostiquer vibrations et mauvais serrage
- Entretien et contrôles de sécurité
- Questions fréquentes
ER11 et ER20 en un coup d’œil
| Point de décision | ER11 | ER20 | À vérifier |
|---|---|---|---|
| Composants du système | Pince ER11, écrou compatible ER11 et cône ER11 | Pince ER20, écrou compatible ER20 et cône ER20 | Série exacte et type d’écrou dans la notice de la broche ou du porte-pince |
| Enveloppe MatchMyTools | 1–7 mm | 1–13 mm | La plage réelle de la pince et la capacité du porte-pince peuvent varier |
| Motif de choix typique | Nez compact et petites queues | Plage de queues plus large et ensemble plus volumineux | Dégagement, opération, effort de coupe et validation fabricant |
| Interchangeabilité | Les composants ER11 et ER20 ne sont pas interchangeables | Ne pas improviser avec une autre pince, un autre écrou ou un autre cône | |
| Choix final de taille | Choisir la plage approuvée la plus serrée qui contient la queue mesurée | Marquage, plan produit et queue mesurée, pas l’apparence | |
ER20 n’est pas automatiquement « meilleur » qu’ER11. Un système plus grand accepte souvent une famille d’outils plus large, mais son nez occupe également plus de place. ER11 est utile lorsque le dégagement et les petits outils sont déterminants, à condition que l’opération reste dans les limites de la broche, du porte-pince et de l’outil. Le bon choix est le système prévu pour la machine avec un montage approuvé, et non une amélioration déduite du nombre le plus élevé.
Le calculateur de compatibilité ER11 / ER20 MatchMyTools reprend l’enveloppe de travail validée du sélecteur actuel. Il effectue un contrôle d’orientation et ne remplace pas le plan du produit. Haas publie, par exemple, des plages de familles différentes de cette enveloppe prudente, tandis que SCHUNK référence une pince ER20 avec un intervalle de serrage de 12 à 13 mm. Cette variation explique précisément pourquoi le marquage du composant et les données du fabricant tranchent la décision finale.
Identifier l’ensemble du système ER
Un montage ER forme une chaîne. La broche de la machine peut intégrer directement un cône ER, ou recevoir un porte-pince séparé par une autre interface machine. Le corps du porte-pince contient le cône ER interne et le filetage externe correspondants. La pince se place entre le corps et l’écrou. Une bague d’extraction excentrée dans un écrou conventionnel s’engage dans la gorge de la pince. En serrant l’écrou, la pince fendue est tirée dans le cône et se referme autour de la queue.
Identifiez chaque maillon avant de commander un remplacement :
- Interface machine : consultez la plaque, la notice et la liste d’accessoires approuvés de la machine ou de la broche. Une mention telle que « broche ER11 » identifie généralement le système de serrage frontal, mais pas tous les écrous autorisés ni toutes les vitesses admissibles.
- Corps du porte-pince : recherchez la série ER, le fabricant et la référence gravés. Sur un porte-pince séparé, vérifiez aussi le cône côté machine, le tire-clou ou l’interface de rétention.
- Écrou : identifiez la série et la variante exacte. Les écrous standard, mini, à roulement, pour arrosage étanche ou propres à un fabricant ne sont pas automatiquement interchangeables parce qu’une clé semble convenir.
- Pince : relevez la série et l’intervalle de serrage gravés sur la pince ou son emballage. Confirmez s’il s’agit d’une pince standard compressible, d’une version cylindrique ou étanche, d’une pince de taraudage ou d’un modèle spécial.
- Outil : mesurez la queue cylindrique propre avec un micromètre adapté ou un pied à coulisse étalonné, puis comparez au plan de l’outil. Ne mesurez pas une goujure, une surépaisseur de revêtement, une bavure ou une zone endommagée.
Le nombre après ER désigne une série, pas une queue
« ER11 » ne signifie pas une queue de 11 mm et « ER20 » ne signifie pas une queue de 20 mm. Ces désignations distinguent des familles dimensionnelles normalisées pour la pince, son porte-pince et son écrou. Un outil de 6 mm peut être serré dans un système ER11 ou ER20 approprié si la pince exacte, le porte-pince et les conditions d’utilisation le permettent. Les deux systèmes ne partagent toujours ni leurs pinces ni leurs écrous.
Ne pas identifier une pince par sa couleur ou ses dimensions approximatives
Les pinces d’occasion perdent parfois leur emballage et certains jeux portent des gravures peu lisibles. Nettoyez le composant et appuyez-vous sur sa gravure et un plan produit traçable. Mesurer uniquement le plus grand diamètre extérieur ne suffit pas : des séries et modèles spéciaux peuvent se ressembler sur une photo. Si le marquage manque, est endommagé ou ne correspond pas au porte-pince, isolez le composant jusqu’à son identification par le fabricant ou le fournisseur.
Faire correspondre pince et queue d’outil
Partez de la queue réelle et non du diamètre de coupe mis en avant sur l’outil. Une fraise de défonceuse peut couper sur 6 mm tout en possédant une queue de 1/4 pouce ; une fraise en bout peut comporter un col réduit ou une autre tolérance de queue. La zone serrée doit être cylindrique, intacte et comprise dans les tolérances admises par les fabricants de l’outil et de la pince.
De nombreuses pinces ER conventionnelles possèdent une plage de compression, mais celle-ci dépend du produit. Haas recommande de choisir la pince disponible la plus serrée pour la queue afin d’augmenter le contact et de limiter le faux-rond. Les pinces cylindriques étanches et les pinces de taraudage peuvent ne pas avoir de plage de compression ordinaire. Ne supposez jamais que toutes les pinces dites « 6 mm » acceptent les mêmes diamètres minimal et maximal.
| Queue mesurée | Logique de sélection sûre | Raccourci dangereux | Contrôle final |
|---|---|---|---|
| 6,00 mm | Choisir une pince ER11 ou ER20 dont l’intervalle publié contient 6,00 mm | Choisir selon le diamètre de coupe de l’outil | Série, intervalle, porte-pince et opération sont approuvés |
| 6,35 mm (1/4 po) | Utiliser une pince en pouces marquée ou un intervalle métrique couvrant explicitement 6,35 mm | Forcer dans une pince 5–6 mm ou une pince cylindrique de 6 mm | L’ensemble complet est approuvé pour la queue en pouces |
| Outil marqué 6,00 mm mais mesuré hors tolérance | Arrêter et contrôler l’outil, l’instrument et la spécification | Augmenter le couple pour compenser l’erreur | Queue propre, ronde et dans la tolérance fabricant |
| 12,7 mm (1/2 po) | Confirmer la plage du produit ER20 exact et la capacité du porte-pince | Supposer que tout système ER20 atteint 13 mm | Puissance de broche, opération, masse de l’outil et vitesse sont aussi permises |
| Queue inconnue ou abîmée | Isoler, identifier ou remplacer | Effectuer un serrage d’essai puis faire tourner | Taille traçable et surface de serrage intacte |
Les dimensions métriques et impériales proches ne sont pas égales
Une queue de 1/4 pouce mesure 6,35 mm, pas 6 mm. Une queue de 1/2 pouce mesure 12,7 mm, pas 12 mm. Une pince conventionnelle compressible ne peut accepter légitimement une dimension voisine que si son intervalle gravé et sa notice le permettent. Une pince cylindrique ou étanche exige couramment la dimension nominale exacte. N’enfoncez jamais une queue surdimensionnée dans un alésage plus petit, ne fermez pas une pince sous son minimum déclaré et ne comptez pas sur l’effort de la clé pour corriger l’incompatibilité.
Choisir la plage approuvée la plus serrée
Si plusieurs pinces standard publient des intervalles qui se recouvrent, suivez les règles de sélection du fabricant du porte-pince. La solution approuvée la plus serrée offre généralement un meilleur contact qu’une grosse pince utilisée près de sa compression maximale. N’appliquez pas cette règle aux pinces spéciales sans lire leur notice. Les modèles étanches pour arrosage, de taraudage et de haute précision peuvent suivre une autre logique.
Monter correctement une pince ER
Isolez la machine et appliquez sa procédure de consignation ou de changement d’outil. Portez des gants uniquement si la procédure machine et l’organisation du poste les autorisent ; aucun gant lâche ne doit être exposé à une broche en rotation. Travaillez sur un banc propre ou avec un dispositif de maintien dédié pour éviter que les surfaces de précision ne roulent dans les copeaux.
- Inspecter le porte-pince : nettoyez le cône interne et les filetages avec des moyens approuvés non pelucheux. Recherchez traces de frottement, impacts, corrosion et copeaux incrustés.
- Inspecter l’écrou : nettoyez le filetage, la face d’appui et la bague d’extraction excentrée. Remplacez tout écrou fissuré, déformé ou fortement usé.
- Inspecter la pince : nettoyez chaque fente et chaque surface conique. Écartez les pièces fissurées, bavurées, corrodées, affaissées ou dont la gorge d’extraction est endommagée.
- Encliqueter d’abord la pince dans l’écrou : avec un ensemble ER conventionnel, inclinez la pince pour engager sa gorge dans la bague excentrée, puis appuyez jusqu’à l’encliquetage. Haas décrit explicitement cet engagement et l’encliquetage avant l’assemblage.
- Introduire l’outil : placez uniquement la queue cylindrique propre dans la pince. Respectez la longueur minimale d’engagement du fabricant et ne serrez pas sur les goujures, un méplat Weldon non approuvé, un rayon, un marquage laser ayant relevé du métal ou une zone détériorée.
- Visser à la main : engagez l’écrou bien droit sur le porte-pince correspondant et faites-le tourner librement à la main. S’il coince, arrêtez : un filetage croisé ou des composants incompatibles ne se corrigent pas à la clé.
- Régler la sortie : limitez le porte-à-faux à ce qu’exigent la trajectoire et le dégagement. Vérifiez que la queue ne talonne pas lorsque la notice l’interdit et que les passages d’arrosage restent conformes.
- Serrer correctement : immobilisez le porte-pince avec le dispositif approuvé ou la procédure de broche prévue. Utilisez la bonne clé et le couple prescrit pour ce porte-pince, cet écrou, cette pince et l’opération. N’employez ni clé à chocs, ni marteau, ni rallonge improvisée.
- Vérifier : retirez clés et instruments, faites tourner à la main si la procédure le permet, contrôlez les dégagements, puis réalisez l’essai à risque réduit prévu avant la production.
Pourquoi la pince se monte d’abord dans l’écrou
La bague excentrée n’est pas décorative. Elle retient la pince dans l’écrou et l’extrait du cône au desserrage. Poser une pince libre dans le porte-pince avant de serrer l’écrou peut laisser la gorge mal engagée, provoquer un appui irrégulier et rendre l’extraction incertaine. Les ensembles spéciaux peuvent différer : la notice du produit reste prioritaire.
Jusqu’où introduire la queue ?
Il n’existe pas de longueur visible universelle. La zone serrée doit couvrir la longueur exigée par le fabricant tout en restant entièrement sur la queue cylindrique. L’arête ou la goujure reste hors du serrage sauf autorisation expresse du système. En parallèle, ne poussez pas automatiquement l’outil contre une butée interne : certains porte-pinces, conditions d’équilibrage et systèmes d’arrosage traversant imposent une position définie. Consultez les plans de l’outil et du porte-pince, puis retenez la sortie sûre la plus courte qui dégage la pièce, le bridage et l’écrou.
Faux-rond, porte-à-faux et serrage
Le faux-rond est l’écart radial observé lorsque l’ensemble tourne. Il peut provenir de la broche, de l’interface machine, du porte-pince, de l’écrou, de la pince, de la queue, de la saleté et de la méthode de mesure. Une pince annoncée à faible faux-rond ne compense pas un cône de broche endommagé, et une mesure à la pointe de l’outil amplifie davantage les défauts qu’une mesure proche de la pince.
Mesurez selon la procédure du fabricant de la machine ou du porte-pince, avec un barreau de contrôle adapté et un comparateur étalonné. Notez la distance de mesure. Faites tourner l’ensemble comme indiqué ; n’approchez jamais les mains d’une broche motorisée. En cas de mauvais résultat, nettoyez et remontez une fois avant de remplacer des pièces au hasard. Tourner la pince ou l’outil pour « annuler » un grand défaut peut masquer un composant abîmé sans le réparer.
Réduire la longueur non soutenue
Une sortie excessive diminue la rigidité et amplifie la flexion. Elle peut créer broutage, écaillage des arêtes, mauvais état de surface et faux-rond apparent sur l’arête. Réduisez le porte-à-faux uniquement dans les limites imposées par la trajectoire et le serrage. N’enfouissez pas les goujures dans la pince pour raccourcir l’ensemble, et ne rentrez pas l’outil au point que l’écrou ou le porte-pince risque de heurter la pièce.
Utiliser la donnée de couple exacte
Le couple n’est pas une constante universelle ER11 ou ER20. La géométrie de l’écrou, son revêtement, un éventuel roulement, la politique de lubrification, l’état du filetage, le type de pince et l’opération modifient la valeur prescrite. Techniks avertit que les rallonges improvisées peuvent provoquer un sur-serrage, fissurer pinces ou porte-pinces et produire un faux-rond irrégulier ; l’entreprise recommande un serrage contrôlé à la clé dynamométrique. Appliquez la valeur et l’état de lubrification publiés pour l’ensemble exact. Un effort supplémentaire sur la clé ne corrige pas un mauvais maintien.
Équilibrage et vitesse maximale concernent l’ensemble complet
Un porte-pince peut porter une classe d’équilibrage ou une vitesse maximale, mais la limite utilisable est la plus basse parmi celles de la broche, du porte-pince, de l’écrou, de la pince, de l’outil et de toute rallonge. La sortie de l’outil et la masse assemblée comptent aussi. Ne déduisez jamais une vitesse sûre de la seule série ER. Respectez les documentations de la machine et des outillages, surtout sur les petites broches CNC qui atteignent rapidement un régime élevé.
Diagnostiquer vibrations et mauvais serrage
| Symptôme | Contrôles probables | Action correcte | À ne pas faire |
|---|---|---|---|
| L’outil n’entre pas | Mauvaise plage, bavure, saleté, pince étanche ou spéciale | Retirer, identifier, mesurer et nettoyer ; choisir la bonne pince | Frapper l’outil ou forcer l’écrou |
| L’écrou ne se visse pas librement | Mauvais écrou ou série, filetage croisé, filetage sale ou abîmé | Arrêter, comparer les références et inspecter les deux filetages | Utiliser la clé pour amorcer |
| Faux-rond visible | Copeau sur le cône, queue abîmée, sortie excessive, pince usée, défaut du porte-pince ou de la broche | Nettoyer, inspecter et mesurer chaque maillon avec un barreau | Continuer à serrer ou frapper l’outil |
| L’outil glisse | Mauvaise plage, engagement insuffisant, contamination, couple incorrect ou effort de coupe excessif | Arrêter, inspecter l’outil et l’ensemble, corriger le montage et le procédé | Ajouter une rallonge de clé ou réutiliser une queue rayée |
| La pince reste dans le cône | Gorge d’extraction non engagée, saleté, dégât ou grippage | Suivre la procédure de retrait du fabricant et inspecter la bague de l’écrou | Faire levier sur le cône de précision |
| Vibration apparue après changement d’outil | Mauvais appui, outil endommagé, risque de collision, ensemble déséquilibré ou nouvelle sortie | Arrêter avant d’usiner, remonter et vérifier dans la condition d’essai prescrite | Augmenter la vitesse pour « lisser » la vibration |
Un glissement ne se résout pas simplement en resserrant l’outil. La queue, la pince, l’écrou, le porte-pince et la pièce peuvent désormais porter des rayures ou avoir changé de dimension. Identifiez l’effort de coupe ayant provoqué l’événement et vérifiez vitesse, avance, profondeur, engagement et état de l’outil avant le redémarrage. Si une collision est survenue ou est suspectée, appliquez la procédure d’inspection du fabricant de la machine.
Entretien et contrôles de sécurité
- Rangez séparément et étiquetez les composants ER11 et ER20. Protégez cônes, filetages et gorges d’extraction des copeaux et des chocs.
- Nettoyez les surfaces de précision sans les abraser. N’utilisez ni papier abrasif, ni lime, ni brosse métallique motorisée sur le cône d’un porte-pince ou la surface d’appui d’une pince.
- Inspectez les fentes sous un bon éclairage. Une fissure, un segment déformé, une corrosion profonde ou une marque d’impact en relief imposent le retrait du service.
- Suivez la règle fabricant concernant la lubrification du filetage et de la face d’écrou. Un écrou à roulement revêtu peut exiger un état différent d’un écrou conventionnel ; un lubrifiant non maîtrisé modifie la relation entre couple et effort de serrage.
- Assurez le suivi des pinces et écrous en production exigeante. Un faux-rond récurrent, des marques de glissement ou une perte de maintien peuvent révéler une usure même si la pièce semble acceptable.
- Ne serrez jamais une pince standard à vide sauf autorisation expresse du fabricant. Une compression excessive peut déformer définitivement les segments.
- Contrôlez les limites de vitesse de l’outil, de la pince, de l’écrou et du porte-pince avant toute rotation. Retenez la plus basse et utilisez les protections requises par la machine.
- Bridez la pièce, fermez l’enceinte ou les carters, retirez la clé et vérifiez les dégagements de la trajectoire avant de démarrer la broche.
- Arrêtez immédiatement en cas de bruit, vibration, échauffement, déplacement d’outil ou trace inhabituels. Isolez la machine avant de toucher l’ensemble.
Questions fréquentes
Les pinces ER11 et ER20 sont-elles interchangeables ?
Non. ER11 et ER20 sont deux séries dimensionnelles différentes. Chaque pince doit être utilisée avec le cône correspondant et un écrou compatible. Une apparence proche ou un diamètre de queue commun ne rend pas leurs composants interchangeables.
Un outil de 1/4 pouce entre-t-il dans une pince ER de 6 mm ?
Le marquage seul ne suffit pas : 1/4 pouce vaut 6,35 mm. Ne le forcez pas dans une pince 5–6 mm ou une pince cylindrique exacte de 6 mm. Une pince conventionnelle dont l’intervalle publié contient explicitement 6,35 mm peut convenir, mais le choix le plus sûr reste la pince en pouces exacte ou la plage indiquée par le fabricant du porte-pince.
Jusqu’où faut-il introduire la queue dans une pince ER ?
Respectez au minimum l’engagement exigé par les fabricants de l’outil et du porte-pince, gardez tout le serrage sur la queue cylindrique propre et évitez goujures, rayons et dégâts. Ne faites pas talonner l’outil sauf autorisation ou exigence de la notice, puis utilisez la sortie sûre la plus courte qui dégage le travail.
Faut-il monter la pince dans l’écrou avant de visser l’écrou ?
Oui pour un ensemble ER conventionnel : engagez la gorge de la pince dans la bague d’extraction excentrée de l’écrou et encliquetez-la avant de visser l’écrou sur le porte-pince. Cela favorise l’appui et l’extraction corrects. Suivez la notice, car les pinces et écrous spéciaux peuvent différer.
Pourquoi une pince ER présente-t-elle du faux-rond ou des vibrations ?
Les causes courantes comprennent contamination, queue ou cône endommagé, mauvaise plage de pince, assemblage incorrect de l’écrou, sortie excessive, mauvais couple, usure, défaut de broche ou de porte-pince et méthode de mesure inadaptée. Arrêtez, nettoyez, inspectez et mesurez toute la chaîne au lieu d’ajouter du couple.
Sources techniques
- Haas Automation — montage, séries et sélection des pinces ER
- Haas Automation — DIN ISO 15488, plages de famille et pinces spéciales
- SCHUNK — porte-pinces ER et DIN ISO 15488-B
- SCHUNK — données produit de la pince ER20 12–13 mm
- Techniks — serrage contrôlé, frottement et faux-rond ER
- Techniks — types, plages et entretien des pinces ER
Les paramètres indiqués sont des points de départ. Testez progressivement sur une chute et respectez toujours les limites du fabricant.