
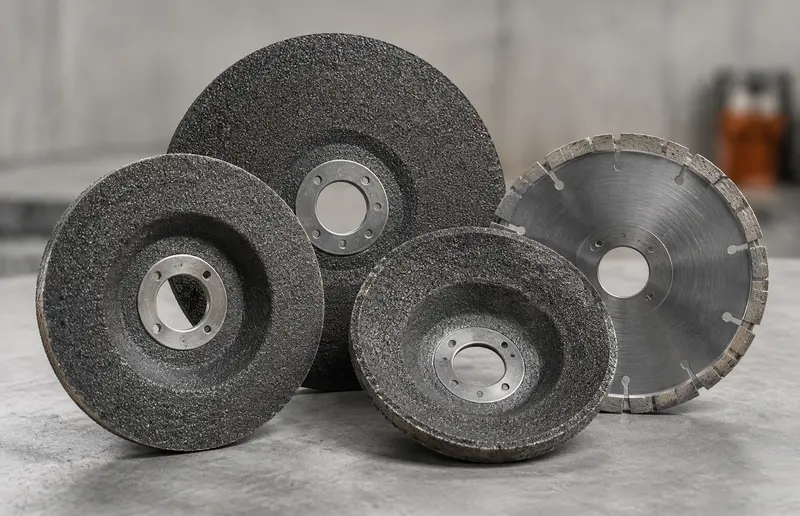
Le bon disque de meuleuse pour l’inox se choisit d’abord selon l’opération. Tronçonnage, ébarbage intensif, fondu de soudure et finition imposent des efforts différents et des constructions de disque distinctes. Un disque marqué « INOX » ne convient pas automatiquement à tous les travaux ni à toutes les meuleuses.
Réponse rapide : utilisez un disque fin à tronçonner renforcé et explicitement indiqué pour l’inox afin de couper tôle, tube ou barre ; une meule d’ébarbage homologuée inox pour enlever fortement de la matière ou préparer un chanfrein ; un disque à lamelles pour fondre une soudure, ébavurer et préparer la surface ; et un disque non tissé compatible pour le nettoyage léger ou la finition. Diamètre, montage, carter, régime maximal et opération autorisée doivent correspondre à la meuleuse exacte.
Quel disque utiliser sur l’inox ?
| Opération | Catégorie adaptée | Avantage principal | Limite critique |
|---|---|---|---|
| Couper tôle, tube ou petite section | Disque fin renforcé à tronçonner, marqué inox/INOX | Trait étroit et coupe efficace sur la périphérie | Ne pas meuler sur le côté ni vriller, sauf produit explicitement mixte |
| Retirer fortement une soudure ou préparer un chanfrein | Meule d’ébarbage indiquée pour l’inox | Construction rigide pour l’enlèvement de matière | Respecter face et angle de contact autorisés |
| Fondre une soudure ou ébavurer un chant | Disque à lamelles compatible inox | Enlèvement plus progressif avec finition contrôlée | Grain, support et angle doivent convenir à l’opération |
| Enlever une coloration légère ou préparer une finition | Disque non tissé de conditionnement de surface homologué | Action souple limitant les creux | Ne remplace pas un disque à tronçonner ou une meule intensive |
| Couper et meuler avec le même accessoire | Uniquement un disque marqué pour coupe et meulage | Construction renforcée pour les deux directions d’effort | Un disque fin standard n’est pas polyvalent |
Ce tableau décrit des catégories, pas des produits universels. Les codes de type, montages et carters diffèrent selon les marchés et fabricants. Il faut lire ensemble marquage du disque, emballage et manuel de la machine.
Pour les dimensions de base d’une catégorie courante, consultez la fiche neutre du disque à tronçonner inox 125 mm.
Pourquoi l’inox change le choix du disque
L’acier inoxydable peut s’écrouir et conserve la chaleur près de la zone de contact. Une pression excessive, un abrasif glacé ou inadapté et une attente répétée peuvent colorer la surface, ralentir le travail et réduire la durée de vie. L’objectif n’est pas simplement d’utiliser le disque le plus dur : il faut une formulation et un marquage compatibles avec la nuance, l’opération et la machine.
La contamination de surface compte aussi. Des particules d’acier carbone incrustées dans l’inox peuvent ensuite produire des marques de rouille. Réservez des abrasifs au travail de l’inox et séparez-les des disques, brosses et limes déjà employés sur l’acier ordinaire. Certains produits inox/INOX limitent fer, soufre et chlore ; contrôlez la déclaration du fabricant au lieu de supposer qu’une couleur similaire garantit la même composition.
Identifiez la pièce. Inox austénitique, ferritique, duplex et autres nuances ne se travaillent pas exactement de la même façon. Revêtement, calamine, métal d’apport et état de surface final modifient aussi le procédé. Si la pièce possède une exigence de corrosion, alimentaire, pharmaceutique ou d’aspect précis, appliquez la procédure de fabrication correspondante.
Disque à tronçonner : couper avec la périphérie
Un disque à tronçonner renforcé pénètre dans la matière avec son bord extérieur. Un disque fin réduit le trait et l’effort, mais sa faible épaisseur résiste mal aux charges latérales. Gardez l’alignement, soutenez la pièce pour empêcher la fermeture du trait et ne vrillez pas la meuleuse pour corriger une coupe déviée.
3M indique clairement qu’un disque standard à tronçonner ne doit pas servir à meuler et que sa vitesse maximale admissible doit être au moins égale à celle de l’outil. L’exception concerne uniquement un produit conçu, renforcé et marqué pour coupe et meulage. L’épaisseur seule ne prouve jamais la polyvalence.
Choisissez diamètre et épaisseur à partir du manuel, de l’accès, de la section à couper et du tableau fabricant. Un disque plus grand n’améliore pas une petite meuleuse. Retirer le carter ou monter un diamètre excessif augmente la zone exposée et peut entraîner une survitesse de l’accessoire.
Meule d’ébarbage : enlèvement important et chanfrein
Une meule d’ébarbage agglomérée est plus épaisse et conçue pour enlever de la matière avec une face et un angle autorisés. Elle sert au retrait de soudure, à la préparation de chanfrein et à la fabrication lourde. Un produit marqué inox aide à conserver le pouvoir de coupe et à éviter une contamination ferreuse indésirable.
Les meules ne sont pas équivalentes. Modèles à moyeu déporté, plats, boisseaux ou combinés exigent carters et flasques compatibles. Suivez le dessin et le manuel. N’utilisez pas le flanc d’une meule si son fabricant n’autorise pas explicitement cette charge latérale.
La pression doit maintenir l’abrasif en coupe sans surcharger la machine ni glacer la meule. Si l’enlèvement ralentit, ne compensez pas automatiquement en appuyant davantage. Arrêtez et contrôlez le disque, la pièce, l’angle, le sens, le régime et l’application. Une coloration thermique croissante est un signal de procédé, pas seulement un défaut esthétique.
Disque à lamelles et produits de finition
Disque à lamelles
Le disque à lamelles superpose des bandes d’abrasif appliqué sur un plateau. Il convient au fondu de soudure, à l’ébavurage, au chanfreinage et à la préparation. Un grain grossier enlève plus vite ; un grain fin affine, mais la rayure finale dépend aussi du minéral, du support, de la pression, de l’angle et des étapes précédentes.
Les formes plates Type 27 et coniques Type 29 sont fréquentes dans les gammes nord-américaines. Norton présente les versions plates pour un contact plus à plat et un fondu régulier, et les coniques pour davantage de contact et d’enlèvement. Ces codes ne remplacent pas les instructions, et le marquage européen peut différer.
Zircone et alumine céramique sont courantes pour la fabrication inox. Un additif de meulage peut limiter la chaleur et améliorer la coupe, mais le nom du minéral ne garantit pas la compatibilité. Choisissez un disque dont le marquage cite l’inox et l’opération visée.
Disques non tissés de conditionnement
Les abrasifs non tissés nettoient, fondent et affinent sans la rigidité d’une meule agglomérée. Ils interviennent lorsque la géométrie est déjà correcte. Ils ne peuvent remplacer un disque à tronçonner et leur structure ouverte ne supprime pas les exigences de vitesse, plateau, montage ou carter.
Diamètre, alésage, carter, flasque et RPM maximal
La compatibilité forme une chaîne ; tous les points doivent être corrects :
- Machine : accessoire autorisé sur meuleuse d’angle et pour la méthode d’avance prévue.
- Diamètre : ne jamais dépasser la capacité de la machine et du carter.
- Alésage ou filetage : montage adapté à l’arbre et aux flasques sans modification forcée.
- Type de disque : formes plate, déportée, lamellaire, fibre ou combinée peuvent exiger des accessoires distincts.
- Vitesse admissible : le RPM du disque doit être égal ou supérieur au régime maximal à vide de la meuleuse.
- Carter : utiliser le modèle prévu et le placer entre l’opérateur et le disque.
- Flasques et écrou : employer uniquement les composants et le sens de montage indiqués.
Une meuleuse à variateur ne rend pas acceptable un disque surdimensionné ou sous-classé. Le réglage peut être déplacé, l’électronique peut défaillir et la machine reste conçue pour des accessoires donnés. Les limites marquées demeurent obligatoires.
Utilisez les calculateurs de compatibilité des disques et de vitesse périphérique pour vérifier l’arithmétique. Un calculateur n’inspecte pas le disque, ne valide pas un flasque et n’autorise aucune opération.
Comment lire le marquage du disque
Avant montage, repérez fabricant, référence, diamètre, épaisseur, alésage ou filetage, RPM maximal ou vitesse périphérique, matière, application, type, pictogrammes et éventuelle date limite. Si une donnée est absente, illisible ou incohérente avec l’emballage, ne devinez pas.
Les symboles peuvent imposer lunettes, écran facial, protection auditive ou respiratoire, carter, interdiction de meuler latéralement et rejet des disques détériorés ou humides. Lisez symbole et texte ensemble. La mention inox/INOX concerne la matière ; elle n’annule pas une restriction « tronçonnage uniquement ».
Inspectez sous bon éclairage. Écartez tout disque fissuré, ébréché, voilé, contaminé, mouillé, tombé ou douteux. Les disques agglomérés résine peuvent vieillir et exigent les règles de date et stockage du fabricant. N’appliquez pas un test unique, comme le test sonore, à toutes les constructions ; utilisez la méthode prévue pour le produit exact.
Méthode de travail prudente
- Définir l’opération : tronçonnage, ébarbage, fondu, ébavurage ou finition.
- Identifier matière et finition : nuance, épaisseur, soudure, contrôle de contamination et surface finale.
- Lire les deux notices : vérifier que meuleuse et disque exact sont autorisés ensemble et pour la tâche.
- Isoler l’alimentation : débrancher ou retirer la batterie avant le changement.
- Inspecter et monter : contrôler marquage/état, puis carter, flasque, écrou ou plateau sans forcer l’alésage.
- Sécuriser la zone : brider la pièce, planifier les étincelles, écarter les combustibles et les personnes.
- Garder une prise stable : monter la poignée latérale prévue et placer le carter entre vous et la meule.
- Appliquer le démarrage fabricant : rester hors du plan de la meule et effectuer le contrôle à vide prescrit.
- Respecter le contact : périphérie pour tronçonner ; face et angle autorisés pour meule ou lamelles.
- Arrêter au moindre changement : vibration, bruit, odeur, perte de vitesse, dommage ou mouvement de pièce.
Attendez l’arrêt complet avant de poser la meuleuse. Ne freinez jamais le disque contre la pièce. Coupez l’alimentation avant de dégager les déchets, déplacer le carter ou inspecter le montage.
Le sélecteur MatchMyTools peut réduire la famille selon le diamètre de meuleuse, l’inox et l’opération. Le marquage du disque exact et la notice de la machine restent l’autorité finale.
Diagnostic du travail de l’inox
| Problème observé | Éléments à contrôler | Réponse sûre |
|---|---|---|
| Le disque à tronçonner se coince ou dévie | Soutien, fermeture du trait, alignement, charge latérale ou usure | Arrêter, soutenir la pièce et reprendre aligné avec un disque adapté |
| Forte vibration | Dommage, mauvais flasque, débris, alésage forcé, serrage ou machine | Arrêter immédiatement, isoler et inspecter tout l’ensemble |
| Enlèvement lent avec chaleur élevée | Mauvais disque, glaçage, pression, angle ou nuance | Vérifier application et données au lieu d’appuyer davantage |
| Marques de rouille après fabrication | Contamination par abrasifs, outils ou établi partagés avec acier carbone | Séparer l’outillage inox et suivre le nettoyage/passivation du projet |
| Finition irrégulière aux lamelles | Angle/pression variables, saut de grain, lamelles usées ou mauvaise forme | Adopter un mouvement régulier et une progression autorisée |
| Disque ou plateau surchauffé | Pression, attente, vitesse, chargement ou produit inadapté | Arrêter, laisser refroidir en sécurité et inspecter |
Sécurité
Un disque abrasif portatif peut rompre violemment. Gardez le carter indiqué, portez lunettes et écran facial adaptés, protection auditive et équipements définis par la tâche, puis maîtrisez poussières et autres contaminants aéroportés produits par le procédé selon la fiche matière et l’évaluation du poste. Évitez les vêtements flottants et maintenez le câble hors du disque et des étincelles.
OSHA exige que le carter d’une meuleuse portative d’angle soit placé entre l’opérateur et la meule afin de dévier les fragments. OSHA impose aussi la compatibilité des vitesses. Les règles locales peuvent être plus strictes ; notice machine, instructions du disque et réglementation applicable restent obligatoires.
Questions fréquentes
Quel disque utiliser pour couper l’inox ?
Utilisez un disque à tronçonner renforcé, explicitement marqué inox/INOX, dont diamètre, alésage, type et régime maximal correspondent à la meuleuse et au carter. Coupez avec la périphérie et évitez toute charge latérale.
Peut-on meuler avec un disque fin à tronçonner ?
Non avec un disque standard. Il sert uniquement à couper sur le bord. Le meulage n’est autorisé que si le fabricant marque explicitement le produit pour coupe et meulage et précise carter et méthode de contact.
Quel grain de disque à lamelles choisir pour l’inox ?
Il n’existe pas de grain universel. Un grain grossier enlève plus vite ; un grain fin affine la rayure. Partez du guide fabricant et de la finition recherchée, puis testez une zone représentative.
Peut-on utiliser un disque pour acier sur l’inox ?
Seulement si la référence exacte est aussi marquée pour la nuance d’inox et l’opération. Un disque acier générique peut mal couper ou introduire une contamination ferreuse. Réservez et séparez les abrasifs inox.
Une meuleuse à variateur accepte-t-elle tous les diamètres ?
Non. Le variateur ne change ni diamètre, carter, flasque, type ni montage autorisés. Le régime admissible du disque doit toujours être compatible avec la vitesse maximale à vide spécifiée et les accessoires prévus.
Sources techniques
- OSHA 1910.243 — Protection des outils portatifs : position du carter et exposition sur meuleuse d’angle.
- OSHA — Liste de contrôle des meules abrasives : inspection, carters et compatibilité de vitesse.
- 3M — Disques Cubitron II à tronçonner : interdiction de meuler, carter et vitesse admissible.
- 3M — Disque Cut & Grind : exemple fabricant explicitement conçu pour les deux opérations.
- Bosch Professional — Disque à tronçonner inox : matière, formulation sans fer et dimensions.
- Norton Abrasives — Disque à lamelles plat pour inox : fondu, ébavurage, enlèvement et usage Type 27.
Important : ce guide explique les catégories et contrôles de compatibilité. Il n’autorise aucun disque, régime, carter ou geste. Respectez le marquage exact, le manuel de la meuleuse, l’évaluation du poste et les exigences de sécurité applicables.
Les paramètres indiqués sont des points de départ. Testez progressivement sur une chute et respectez toujours les limites du fabricant.