
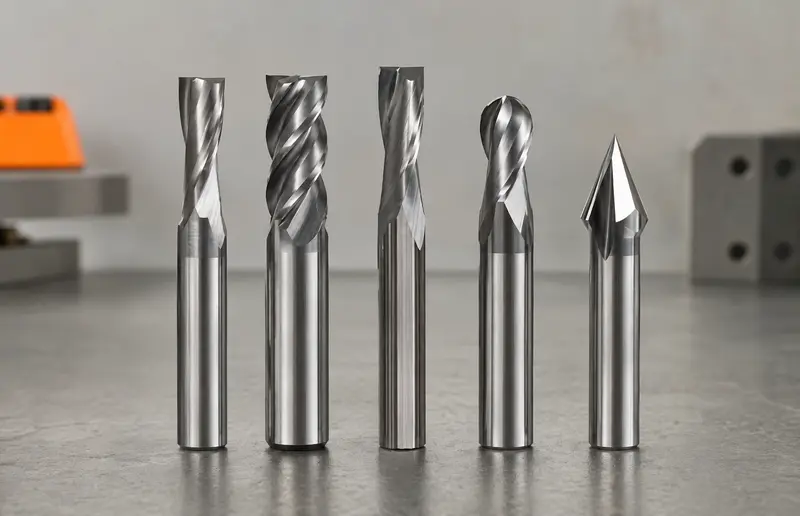
L’acrylique peut donner un chant usiné net et presque transparent, mais il peut aussi ramollir, s’étaler et se ressouder sur la fraise lorsque la chaleur et l’évacuation sont mal maîtrisées. Le choix commence donc par la nuance exacte d’acrylique, l’opération et la machine, et non par une valeur universelle de RPM.
Réponse rapide : pour de nombreuses découpes de profil sur CNC, une fraise O-flute monobloc en carbure, polie et conçue pour l’acrylique constitue une bonne famille de départ. Une seule goujure laisse beaucoup d’espace au copeau sur une machine dont l’avance est limitée. Choisissez une géométrie ascendante, descendante ou droite selon le bridage, l’évacuation et la face visible, puis appliquez les données du fabricant de la référence exacte et testez une chute identique.
Quelle fraise utiliser pour l’acrylique ?
| Opération | Famille de départ utile | Intérêt possible | Contrôle critique |
|---|---|---|---|
| Découpe traversante de profil sur CNC | O-flute 1 goujure en carbure poli, prévue pour acrylique/plastiques | Grand volume de goujure et formation maîtrisée du copeau | Compatibilité exacte, bridage et évacuation |
| Rainure ou poche profonde | Fraise ascendante pour plastique lorsque le fabricant l’autorise | Remonte les copeaux hors de la coupe fermée | Soulèvement, finition supérieure et espace de goujure |
| Plaque fine ou face supérieure protégée | Fraise descendante ou à faible hélice prévue pour plastique | Peut orienter l’effort vers le support et protéger le dessus | Tassement des copeaux, chaleur et dégagement sous la pièce |
| Défonçage manuel avec gabarit | Fraise droite ou à faible hélice explicitement autorisée en avance manuelle | Effort axial plus prévisible dans un gabarit maîtrisé | La référence doit autoriser l’usage manuel |
| Passe de finition sur chant | Fraise de finition plastique affûtée avec engagement léger et soutenu | Retire une surépaisseur planifiée sans reprendre toute la charge | Éviter une passe presque nulle qui ne fait que frotter |
| Gravure ou rainure en V | Fraise à graver autorisée pour plastique et angle voulu | Adapte largeur de trait et profondeur | Résistance de pointe, faux-rond, profondeur et chaleur |
Ce tableau désigne des familles, pas une prescription de produit. Amana Tool propose par exemple des O-flutes acrylique à une goujure en coupe ascendante et descendante, tandis qu’ACRYLITE indique que des outils d’une à trois goujures peuvent être employés. Le bon choix dépend de la fraise exacte, de la plaque, du procédé et de la machine.
Pour les dimensions et limites à vérifier avant de choisir un produit, consultez la fiche technique neutre de l’O-flute une goujure pour acrylique.
Identifier l’acrylique avant de choisir
« Acrylique », PMMA et des marques comme ACRYLITE ou Plexiglas décrivent une famille, pas une condition d’usinage unique. Une plaque coulée et une plaque extrudée peuvent réagir différemment à la chaleur, aux contraintes internes et à la finition. Épaisseur, revêtement, contenu recyclé et historique thermique comptent aussi. Lisez l’identification de la plaque ou la fiche du fournisseur au lieu de conclure d’après l’aspect.
Ne confondez pas polycarbonate, PETG, PVC, acétal ou panneau solid surface avec l’acrylique. Ces matières sont différentes, même lorsqu’une plaque transparente paraît similaire. Un fabricant peut autoriser une série O-flute sur plusieurs plastiques tout en publiant des paramètres distincts. Le PVC pose aussi des questions spécifiques de santé et de procédé ; il ne faut pas l’inclure simplement parce qu’une fraise porte l’étiquette générique « plastique ».
Conservez le film protecteur uniquement si le fabricant de la plaque autorise l’usinage avec ce film et s’il adhère correctement. Un film décollé peut s’enrouler autour de la fraise ou masquer une mauvaise évacuation. Inspectez les deux faces et retirez étiquette, ruban ou débris susceptibles d’entrer dans la coupe.
O-flute, fraise droite et fraise hélicoïdale
O-flute polie
Une O-flute possède une grande goujure lisse destinée à former et évacuer un copeau défini dans les plastiques compatibles. Le polissage limite les zones où la matière chaude peut adhérer. Les versions à une goujure sont fréquentes : elles offrent un grand espace d’évacuation et permettent de conserver une épaisseur de copeau utile avec une avance machine plus faible qu’un outil multigoujure au même régime.
« O-flute » reste un nom de famille. Hélice, angle de coupe, polissage, diamètre, longueur utile et matière prévue changent selon la référence. Une fraise vendue pour l’aluminium n’est pas automatiquement la meilleure pour l’acrylique, même si son profil semble proche. Contrôlez la liste des matières et le plan coté du fabricant.
Fraises droites et à faible hélice
Une fraise droite ou à faible hélice réduit l’effort axial par rapport à une spirale marquée. Elle peut être utile dans une plaque fine bien soutenue ou dans une opération manuelle autorisée. Elle évacue parfois moins efficacement une rainure profonde fermée qu’une upcut. Le choix doit équilibrer circulation des copeaux, force de maintien et qualité de chant.
Deux goujures ou davantage
Plusieurs arêtes peuvent améliorer productivité ou finition sur une machine capable de maintenir l’avance nécessaire. Elles réduisent aussi le volume libre des goujures et exigent une avance plus élevée pour préserver la même charge copeau nominale. Ne remplacez pas une fraise une goujure par une deux goujures en conservant avance et RPM : l’épaisseur nominale de copeau serait divisée par deux.
Upcut, downcut ou droite pour l’acrylique ?
Une upcut peut extraire les copeaux d’un profil ou d’une poche et réduire leur recoupe. Son effort axial peut aussi soulever une plaque fine ou mal maintenue et influencer la face supérieure. Vérifiez aspiration de maintien, brides, attaches et surface restante de la pièce.
Une downcut oriente effort et copeaux vers le bas. Elle peut aider à plaquer une feuille sur le martyr ou à protéger le dessus, mais elle peut accumuler des copeaux chauds sous l’outil. Prévoyez un chemin de sortie compatible et arrêtez si les copeaux se tassent ou si le trait commence à s’étaler.
Une géométrie droite ou à très faible hélice limite l’effort axial sans supprimer le besoin d’évacuation. Elle peut convenir à certains gabarits manuels ou procédés sur plaque fine quand la référence l’autorise. Consultez le guide général upcut, downcut et compression, mais ne supposez pas qu’une fraise compression pour bois convient à l’acrylique.
Diamètre, longueur utile et nombre de goujures
Diamètre
Un petit diamètre crée des rayons internes serrés et des détails étroits, mais il est moins rigide et offre moins de volume d’évacuation. Un diamètre supérieur peut être plus rigide et dégager davantage de copeaux, mais il impose des rayons plus grands, un trait plus large, une puissance compatible et une plage de régime adaptée. Choisissez selon la géométrie de la pièce et la machine, pas selon la seule épaisseur.
Longueur utile et sortie
Utilisez la longueur de coupe la plus courte couvrant l’engagement réel. Une sortie excessive augmente levier, flexion et vibrations. Le guide ACRYLITE publie des rapports longueur/diamètre spécifiques aux outils HSS, carbure brasé et carbure monobloc ; considérez-les comme des indications pour son procédé, jamais comme une autorisation d’ignorer les limites du fabricant de la fraise.
Laissez la transition de goujure hors de la pince, serrez uniquement une queue cylindrique propre et ne faites pas talonner l’outil dans la pince. La queue doit correspondre exactement. Le faux-rond surcharge une arête, dégrade le chant et rend trompeuse une charge copeau supposant un partage égal.
Nombre de goujures
Le nombre de goujures intervient dans tout calcul d’avance :
Avance = RPM × nombre d’arêtes effectives × charge copeau
Cette formule relie des valeurs ; elle ne fournit pas la charge cible. Celle-ci doit venir du fabricant de la référence exacte pour la nuance d’acrylique et l’engagement. Le guide vitesses et avances pour débutants détaille la méthode de validation.
Avance, RPM et formation du copeau
L’usinage doit évacuer une partie de la chaleur avec le copeau. Si l’avance est trop faible pour le régime et le nombre de goujures choisis, l’arête peut frotter au lieu de créer un copeau suffisant. La chaleur reste alors dans la coupe et ramollit le polymère. Engagement excessif, arête émoussée, recoupe et ralentissement du parcours produisent un symptôme similaire : changer seulement le RPM n’est pas un diagnostic.
Le RPM maximal est un plafond, pas une consigne. Choisissez une combinaison de travail dans les limites de l’outil et de la machine, depuis les données fabricant. Vérifiez que la CNC atteint réellement l’avance calculée dans les angles et les petits segments. Sinon, envisagez une fraise une goujure autorisée, un engagement plus faible ou un parcours plus simple plutôt que d’accepter un frottement important.
Observez la forme du copeau. Des copeaux définis quittant le trait sont plus informatifs qu’une poudre, des filaments collants ou une matière soudée à l’arête. Ne touchez ni copeau ni fraise pour juger la température pendant le fonctionnement. Arrêtez, isolez l’alimentation et laissez refroidir avant inspection.
N’utilisez qu’un refroidissement ou lubrifiant autorisé par les fabricants de la plaque, de la fraise et de la machine. Un liquide improvisé peut provoquer des craquelures, attaquer le film, créer un risque d’incendie ou électrique, ou transformer les copeaux en pâte. L’aspiration ou le dégagement contrôlé des copeaux ne doit jamais neutraliser les carters ni projeter des particules vers l’opérateur.
Bridage, entrée et parcours
Soutenez uniformément la plaque sur un martyr ou un montage propre. Un petit copeau dessous peut rayer la face ou empêcher le maintien à plat. Une table à dépression doit conserver assez de surface et limiter les fuites ; les brides restent hors de l’enveloppe de tous les mouvements. Les petites pièces peuvent nécessiter attaches, peau résiduelle ou autre méthode de retenue validée.
L’entrée est critique, car une attente au même point concentre la chaleur. Utilisez la plongée, la rampe ou le préperçage autorisés par le fabricant de la fraise. Toutes les fraises plastique ne coupent pas au centre. Une rampe douce ne réduit la charge locale que si la géométrie, le parcours CAM et l’espace disponible le permettent.
Évitez les pauses inutiles, les passes à vide répétées et les mouvements très segmentés. Dans les angles, le contrôleur peut réduire l’avance réelle alors que le RPM reste constant. Prévoyez un rayon intérieur que la fraise peut suivre régulièrement et validez l’angle le plus exigeant pendant l’essai sur chute.
Planifiez la finition. Une ébauche peut laisser une surépaisseur contrôlée, mais une passe d’épaisseur presque nulle peut frotter. Surépaisseur et sens d’usinage dépendent du fabricant, de la machine, de la rigidité et du chant recherché. Le polissage à la flamme ou aux solvants comporte d’autres risques de feu, de contraintes et de santé ; il sort du choix de la fraise.
Méthode d’essai prudente et traçable
- Identifier la plaque : noter type, nuance, épaisseur, film et document fournisseur.
- Choisir la référence exacte : vérifier machine, matière, diamètre, queue, longueur, goujures et RPM maximal.
- Préparer la mécanique : nettoyer la pince, limiter la sortie, contrôler le faux-rond et brider une chute identique.
- Partir des données publiées : utiliser charge copeau ou plage d’avance pour la matière et l’engagement indiqués.
- Réduire le risque par l’engagement : essai peu profond ou largeur réduite autorisée, pas une avance arbitrairement lente.
- Tester le vrai parcours : entrée, ligne, angle et sortie, et non seulement une droite facile.
- Inspecter après consignation : copeaux, étalement, blanchiment, vibrations, rayures, précision et matière sur la fraise.
- Changer une variable : noter chaque ajustement et répéter sur la même matière.
Utilisez le sélecteur MatchMyTools pour réduire la famille d’outils et les calculateurs CNC pour l’arithmétique. Aucun ne remplace la fiche de coupe de la référence exacte ni l’essai maîtrisé.
Diagnostic de l’usinage de l’acrylique
| Symptôme | Éléments à inspecter | Première réponse sûre |
|---|---|---|
| Chant fondu ou étalé | Fraise émoussée, charge réelle faible, recoupe, engagement ou ralentissement | Arrêter, isoler, nettoyer puis revenir aux données exactes |
| Plastique soudé sur la fraise | Chaleur, polissage/géométrie, copeaux bloqués ou arête abîmée | Ne pas continuer ; déposer et inspecter après consignation |
| Chant blanc, givré ou ébréché | Vibration, choc, géométrie, surcharge ou contraintes dans la plaque | Contrôler bridage, faux-rond, sortie, entrée et affûtage |
| Droites propres, angles abîmés | Ralentissement réel, rayon serré, attente ou segmentation CAM | Analyser le mouvement réel et choisir rayon/parcours compatible |
| Plaque soulevée ou déplacée | Effort upcut, dépression faible, brides insuffisantes ou petite surface restante | Arrêter et revoir le maintien avant les paramètres |
| Face finie rayée | Copeaux sous la plaque, traînée de copeaux, film ou montage sale | Nettoyer le support et améliorer la maîtrise des copeaux |
Sécurité
Coupez et isolez l’alimentation avant de toucher la fraise, la pince ou la zone de travail. Maintenez carters et interverrouillages, bridez la plaque et gardez les mains hors du trajet. Portez des protections oculaires et auditives adaptées et maîtrisez les projections. Le guide OSHA rappelle les risques de contact au point de coupe et de copeaux projetés ; le manuel machine et les règles applicables restent prioritaires.
Arrêtez en cas de déplacement, vibration anormale, copeaux cassés ou collants, fumée, odeur inhabituelle, fraise chargée ou perte d’aspiration. Ne dépassez jamais le régime maximal le plus faible du système tournant complet. Une fraise réservée à la CNC ne doit pas être montée sur une défonceuse portative ou sous table sans autorisation explicite du fabricant.
Questions fréquentes
Quelle est la meilleure fraise pour l’acrylique ?
Pour de nombreuses découpes de profil sur CNC, une O-flute monobloc en carbure poli prévue pour l’acrylique ou les plastiques compatibles constitue une bonne famille de départ. Le choix final dépend de la plaque, de l’opération, de la machine, du bridage, du sens, du diamètre et des données exactes du fabricant.
Une ou deux goujures : que choisir pour l’acrylique ?
Aucune solution n’est toujours meilleure. Une goujure offre plus d’espace et conserve une charge utile avec une avance plus faible. Deux goujures peuvent améliorer productivité ou finition si la machine maintient l’avance nécessaire et si le fabricant autorise le montage.
Faut-il réduire le RPM lorsque l’acrylique fond ?
Pas automatiquement. La fusion peut venir d’une faible charge réelle, d’une arête émoussée, de recoupe, d’un engagement excessif ou d’un ralentissement dans les angles. Analysez ensemble avance, régime, état de la fraise, évacuation et données de coupe.
Peut-on utiliser une fraise à bois sur l’acrylique ?
Uniquement si le fabricant de la référence exacte indique la nuance d’acrylique et la machine prévues. Une fraise capable de couper le bois n’est pas automatiquement polie, géométriquement adaptée ou autorisée pour les thermoplastiques.
Pourquoi l’acrylique blanchit-il après usinage ?
Le blanchiment peut venir d’une rupture rugueuse, de vibrations, d’une arête inadaptée ou abîmée, d’une surcharge, de contraintes internes ou d’une entrée agressive. Inspectez tout le montage et comparez un essai maîtrisé aux recommandations du fabricant de la plaque.
Sources techniques
- ACRYLITE — Méthode de défonçage des plaques acryliques : goujures, matière de fraise et rapports de sortie.
- ACRYLITE — Guide de défonçage : équipement, paramètres, formules et diagnostic.
- Amana Tool — O-flutes pour acrylique : exemples fabricant à une goujure, ascendantes et descendantes.
- Amana Tool — Informations techniques fraises : usage machine, queue et pince.
- LMT Onsrud — Bridage et défonçage CNC des plastiques : charge copeau, chaleur, ressoudage, entrée et maintien.
- OSHA — Défonceuses portatives : carters, projections, maintien et protection des yeux.
Important : ce guide explique une méthode de sélection et de validation. La fiche de la plaque, les spécifications de la fraise exacte, le manuel machine, les exigences de protection et l’essai sur chute restent prioritaires.
Les paramètres indiqués sont des points de départ. Testez progressivement sur une chute et respectez toujours les limites du fabricant.