
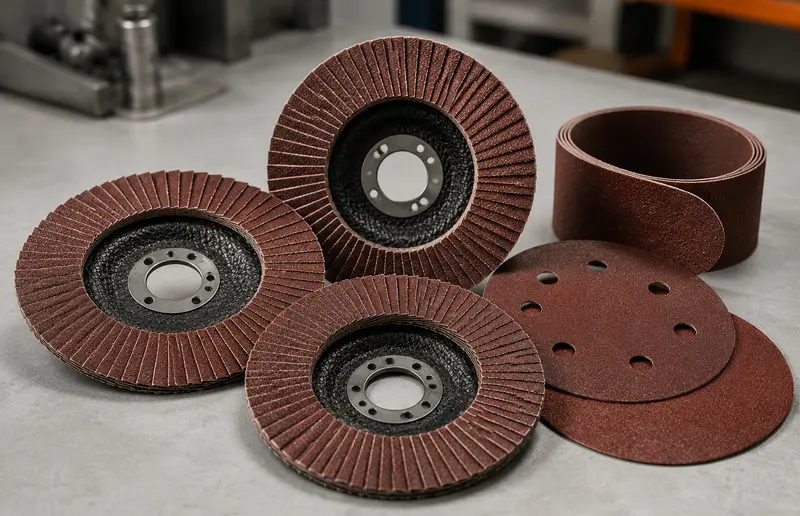
Réponse rapide : utilisez l’abrasif le plus grossier qui enlève le défaut réel sans créer de rayures inutilement profondes, puis affinez par une progression contrôlée. Comme point de départ indicatif, P40–P80 sert à l’enlèvement important, P80–P120 à la mise en forme et au premier lissage, P120–P180 à la préparation, puis P180–P320 à la finition ou à l’égrenage. Ces plages ne sont pas des prescriptions universelles : matière, ancien revêtement, finition suivante, machine, produit abrasif et procédé fabricant déterminent le choix final.
Tableau des grains abrasifs : plages de départ
| Plage FEPA indicative | Rôle habituel | État de départ adapté | Risque principal |
|---|---|---|---|
| P24–P40 | Décapage très lourd ou calibrage agressif avec un produit homologué | Défauts sévères ou fort enlèvement | Rayures profondes, chants endommagés et perte de planéité |
| P40–P80 | Enlèvement, mise en forme ou ancien revêtement | Bois brut, marques prononcées, peinture compatible | Commencer trop grossier sur placage, tôle mince ou chant tendre |
| P80–P120 | Lissage général et effacement des grosses rayures | Surface sciée ou déjà calibrée | Laisser des tourbillons ou rayures transversales |
| P120–P180 | Préparation et affinage | Petits défauts avant un système de finition validé | Passer plus fin avant d’avoir supprimé les rayures précédentes |
| P180–P240 | Préparation fine, égrenage ou travail entre étapes | Surface uniforme ou procédé de revêtement défini | Réduire l’adhérence si la couche suivante exige plus d’accroche |
| P240–P400 | Égrenage très fin et certaines étapes peinture ou mastic | Procédé exigeant un profil de rayure fin | Polir au lieu de préparer, encrasser et masquer les défauts |
| P600 et plus fin | Ponçage humide spécialisé, correction de vernis ou polissage | Procédé de finition propre à un produit | Appliquer des valeurs auto/plastique au bois ou métal brut sans validation |
Ce tableau classe les usages ; il ne garantit pas le résultat. Norton place par exemple le décapage courant du bois vers 40, le ponçage général vers 80, la finition vers 120 et la finition plus fine vers 180. Une lasure, huile, peinture, sous-couche, mastic ou vernis précis peut demander un autre profil. La fiche du produit appliqué ensuite reste prioritaire.
Que signifie le numéro du papier abrasif ?
Dans un même système de classement, un petit numéro indique généralement des particules plus grosses et une rayure plus agressive ; un numéro élevé correspond à des particules plus fines et une rayure moins profonde. Mais le chiffre ne décrit pas tout l’abrasif. Minéral, forme du grain, densité de poudrage, support, résine, traitement anti-encrassement et état d’usure changent la coupe.
Un abrasif céramique neuf peut travailler différemment d’une feuille conventionnelle usée portant un numéro proche. De même, disque fibre rigide, bande toile, disque mousse et feuille manuelle ne répartissent pas la pression de la même manière. Comparez des produits complets prévus pour l’opération, pas seulement le grain imprimé.
Plus grossier ne signifie pas toujours plus rapide au total
Un abrasif très grossier enlève vite au début, mais sa rayure profonde peut imposer plusieurs étapes supplémentaires. Sur un placage mince, les dégâts peuvent devenir irréversibles avant même que la surface paraisse plane. Le grain efficace est le moins agressif qui enlève le défaut dans un temps raisonnable et contrôlé.
Plus fin ne signifie pas automatiquement prêt à finir
Un ponçage excessivement fin peut réduire la rugosité nécessaire à certains revêtements, glacer une matière ou laisser d’anciennes rayures sous une surface temporairement lisse. Le dernier grain doit être choisi avec la lasure, l’huile, le vernis, l’apprêt, la peinture, la colle ou le polissage qui suit.
FEPA P, CAMI et grades propriétaires
La FEPA précise que les abrasifs appliqués utilisent la désignation P, tandis que les abrasifs agglomérés emploient F. Le « P » de P120 identifie donc la famille de classement FEPA des abrasifs appliqués. D’autres marchés ou technologies utilisent les systèmes CAMI/ANSI, des microns, une maille ou des grades propres au fabricant.
Des numéros provenant de systèmes différents ne garantissent pas des particules équivalentes, surtout dans les grains fins. Ne supprimez pas silencieusement le « P » et ne remplacez pas un grade de disque mousse propriétaire par un numéro de papier classique. Pour mélanger marques ou systèmes, utilisez le tableau du fabricant et vérifiez la rayure sur une éprouvette.
Les grades non tissés ne sont pas des numéros ordinaires
Les tampons et disques non tissés sont souvent décrits comme grossiers, moyens, fins ou très fins. Leur réseau ouvert, leur répartition minérale et leur souplesse créent une surface différente du papier. Une couleur ou un nom de grade ne correspond pas universellement à P180 ou P320. Utilisez le tableau de la référence quand l’aspect doit être reproductible.
Quel grain choisir selon la matière ?
| Matière | Enlèvement | Préparation | Finition fine | Précaution critique |
|---|---|---|---|---|
| MDF | P40–P80 indicatif | P100–P150 indicatif | P180–P240 indicatif | Aspiration et pression légère ; face compacte et chant poreux réagissent différemment |
| Contreplaqué ou placage | P60–P80 seulement si nécessaire | P100–P150 indicatif | P180–P240 indicatif | Le placage peut être très mince ; protéger chants et angles |
| Bois massif | P40–P80 indicatif | P100–P180 indicatif | P180–P320 selon finition | Finir dans le sens du fil et suivre le fabricant du revêtement |
| Aluminium | P60–P100 indicatif | P120–P180 indicatif | P180–P320 ou non-tissé compatible | Produit non-ferreux anti-encrassement et chaleur contrôlée |
| Acier carbone | P40–P80 indicatif | P80–P150 indicatif | P150–P320 ou non-tissé métal | Produit prévu pour la machine, puis élimination huile et particules |
| Acier inoxydable | P60–P100 indicatif | P100–P180 indicatif | P180–P320 ou non-tissé inox | Réserver les abrasifs à l’inox pour limiter la contamination ferreuse |
Ces plages correspondent aux classes prudentes du sélecteur MatchMyTools. Elles se chevauchent volontairement, car l’état de surface compte plus qu’une frontière rigide. Ouvrez le calculateur de choix du grain abrasif pour filtrer selon matière et objectif, puis validez avec les fabricants de l’abrasif et de la finition.
MDF
Le MDF génère une poussière fine et abrasive et encrasse rapidement certains produits. Gardez la ponceuse à plat avec seulement la pression nécessaire au contrôle ; appuyer davantage chauffe, bouche le disque et creuse les zones tendres. La face d’usine est plus dense qu’un chant usiné : préparation et scellement peuvent différer.
Contreplaqué et placage
Le placage supérieur peut être plus mince que le défaut à enlever. Commencez plus fin que sur un bois massif épais lorsque possible, marquez légèrement la surface pour contrôler la couverture et réduisez la pression près des bords. Une fois le placage traversé, aucun grain fin ne peut le restaurer.
Bois massif
Une planche brute, des marques de rabot et un meuble déjà lisse n’ont pas le même départ. Éliminez les défauts existants, puis effectuez les dernières passes manuelles dans le sens du fil. Norton rappelle que le grain final varie selon essence et finition à base d’eau ou d’huile : le système appliqué doit décider du point d’arrêt.
Peinture, apprêt et mastic
Distinguez décapage, raccord d’un bord, mise en forme du mastic, préparation de l’apprêt et ponçage entre couches. Ce sont des procédés différents. Âge, chimie, épaisseur du film et méthode de réparation peuvent déplacer la plage de plusieurs grains. Utilisez un guide de ponçage lorsque le procédé le prévoit afin de révéler rayures profondes et zones basses.
Aluminium
Un aluminium tendre peut charger l’abrasif et s’étaler sur la surface. Choisissez un produit explicitement prévu pour les non-ferreux et arrêtez quand la face s’encrasse au lieu d’ajouter de la pression. Soutenez la pièce et limitez la chaleur ; un abrasif bouché ne redevient pas efficace parce qu’il reste rugueux au toucher.
Acier et inox
Utilisez un produit homologué pour le métal, la machine et l’opération. Les abrasifs inox doivent rester séparés de ceux utilisés sur acier carbone si la contamination est critique. Reproduire un brossage exige sens, pression, recouvrement et état du consommable constants, pas seulement le même numéro. Pour une meuleuse, consultez aussi le guide des disques pour l’inox.
Minéraux, supports et formats abrasifs
| Type ou construction | Caractéristique habituelle | Question utile | Ne pas supposer |
|---|---|---|---|
| Oxyde d’aluminium | Abrasif appliqué polyvalent pour bois, peinture et métaux | La référence est-elle prévue pour la matière et l’usage sec/humide ? | Toutes les feuilles ont la même coupe ou durée |
| Alumine zirconienne | Grain tenace à renouvellement utile pour enlèvement exigeant | La machine et la pression permettent-elles le fonctionnement prévu ? | C’est le meilleur choix pour toute finition légère |
| Céramique ou grain profilé | Géométrie conçue pour coupe et durée dans les tâches autorisées | Quel support, régime et usage la référence exige-t-elle ? | Son grain imprimé se comporte comme tout papier conventionnel |
| Carbure de silicium | Minéral tranchant courant dans certains produits de finition sec/humide | La référence autorise-t-elle le support et le fluide ? | « Waterproof » permet tout liquide ou outil électrique |
| Poudrage ouvert ou anti-encrassement | Espacement ou traitement destiné à réduire le chargement | Convient-il au bois résineux, à la peinture ou au métal tendre ? | Il ne peut ni se boucher ni chauffer |
| Abrasif non tissé | Réseau souple pour nettoyage, raccord et conditionnement | Quel grade exact reproduit l’aspect demandé ? | La couleur est normalisée entre fabricants |
Le support compte autant que le minéral. Le papier est courant en feuilles et disques ; la toile apporte souplesse et résistance aux bandes ; le film favorise certaines finitions uniformes ; la mousse épouse les profils et répartit la pression. Perforation, fixation, diamètre de disque, dimensions de bande et vitesse maximale doivent correspondre à la machine et au plateau.
Comment construire une progression de grains ?
- Définir le procédé suivant : finition bois, peinture, collage, placage, métal brossé ou polissage exigent des surfaces différentes.
- Identifier le défaut le plus profond : trait de scie, ancien revêtement, choc, bord de mastic, oxydation ou rayure précédente.
- Tester le départ le moins agressif : utilisez une chute représentative ou une zone discrète et inspectez après une courte passe.
- Terminer le premier grain : retirez uniformément le défaut au lieu de laisser des îlots que l’étape suivante corrigera mal.
- Nettoyer et inspecter : retirez la poussière, marquez si approprié et éclairez en lumière rasante.
- Choisir l’étape suivante selon le système : évitez un saut si grand que le grain fin polit les sommets sans supprimer les creux.
- Changer le sens des rayures si le procédé le permet : une direction manuelle différente ou un guide rend la rayure précédente visible.
- S’arrêter au grain final prescrit : ne continuez pas plus fin uniquement parce que d’autres grains existent.
- Enregistrer la séquence : gamme, système, machine, vitesse, interface, aspiration et résultat.
Les règles « ne jamais sauter plus d’un grain » ou « multiplier par 1,5 » peuvent servir de rappel dans une gamme connue, mais ne sont pas des normes internationales. La technologie et le classement modifient l’écart réel. La séquence du fabricant reste l’autorité la plus sûre.
Ponçage manuel, orbital ou à bande ?
Ponçage manuel et cale
Le travail manuel offre du contrôle près des chants et profils. Une cale ferme préserve la planéité ; une interface souple épouse une courbe mais peut arrondir les détails. Une feuille pliée sans cale concentre la pression des doigts et crée des creux. Employez le support recommandé et remplacez une feuille déchirée ou saturée.
Ponceuse orbitale aléatoire
Elle combine rotation et orbite pour réduire une rayure directionnelle, mais peut encore produire queues de cochon, tourbillons et dommages de chant. Alignez les trous d’aspiration, gardez le plateau à plat avant d’appuyer et laissez l’abrasif couper. Un grain coincé, un plateau contaminé ou une pose brutale peut créer une rayure beaucoup plus profonde.
L’OSHA décrit les plateaux perforés reliés à une aspiration comme méthode de contrôle de la poussière. Suivez les consignes du fabricant pour plateau, diamètre, fixation et vitesse ; l’efficacité de l’aspiration dépend de l’alignement et du débit.
Ponceuse à bande
Elle enlève vite et peut détériorer une surface plane tout aussi vite. Vérifiez dimensions et sens de marche imprimé, démarrez avec une machine correctement soutenue et restez en mouvement. Évitez de basculer le patin, stationner sur un chant ou employer une bande grossière pour un petit défaut isolé sans méthode.
Ponçage à sec ou humide
N’utilisez un liquide que si abrasif, pièce, machine et procédé autorisent explicitement le ponçage humide. Eau et outil électrique ne sont pas automatiquement compatibles, et certaines matières, peintures ou aspirations interdisent l’humide. À la main, utilisez le lubrifiant prévu, gérez la boue et évitez de contaminer la couche suivante.
Pourquoi les rayures, tourbillons et encrassements restent-ils ?
- Rayures profondes persistantes : saut trop important, étape précédente incomplète ou particule contaminante. Revenez seulement aussi grossier que nécessaire et recréez une rayure uniforme.
- Queues de cochon : nettoyez pièce et disque, inspectez aspiration, plateau et interface, puis cherchez un grain coincé ou un abrasif chargé. N’appuyez pas davantage.
- Teinte absorbée irrégulièrement : grains mélangés, colle, surface glacée ou densité variable. Testez toute la finition sur une chute représentative.
- Chants arrondis : baissez la pression, utilisez une cale ou interface plus ferme et protégez l’arête pendant le ponçage motorisé.
- Disque rapidement bouché : contrôlez minéral et poudrage, améliorez l’aspiration, réduisez la chaleur et remplacez quand la face est chargée.
- Surface chaude ou colorée : arrêtez, réduisez la pression, vérifiez tranchant et vitesse autorisée, puis améliorez refroidissement ou évacuation.
- Peinture qui adhère mal : profil final trop fin, contaminé ou incompatible. Suivez la préparation du revêtement au lieu de juger seulement au toucher.
- Bandes visibles sur métal brossé : conservez sens, recouvrement, pression, vitesse et état du consommable ; remplacez avant que l’usure change la texture.
Poussières et contrôles de sécurité
- Identifiez le support et tous les anciens revêtements avant de produire de la poussière. Peinture ancienne, bois traité, mastics et métaux peuvent exiger des protections particulières.
- Utilisez les protections respiratoires, oculaires, auditives et cutanées prescrites par les notices de la machine, de l’abrasif et du revêtement.
- Branchez une aspiration adaptée lorsque nécessaire et alignez les trous du disque. Ne neutralisez pas carter, capot ou prise d’aspiration.
- Inspectez support, joint de bande, fixation auto-agrippante, plateau et montage. N’utilisez aucun consommable déchiré, humide, endommagé ou mal dimensionné.
- Immobilisez la pièce et écartez câble et tuyau de la trajectoire.
- Utilisez seulement formats et vitesses autorisés. Une feuille manuelle n’est pas automatiquement un disque pour machine.
- Éloignez étincelles et particules chaudes du métal de toute matière combustible et d’une aspiration non conçue pour ce risque.
- Arrêtez si l’abrasif se bouche, se déchire, se décale, chauffe ou vibre. Débranchez ou consignez avant changement.
Questions fréquentes
Avec quel grain de papier abrasif faut-il commencer ?
Commencez par le grain le moins agressif qui enlève réellement le défaut dans un temps contrôlé. P40–P80 est indicatif pour l’enlèvement, P80–P120 pour lisser et P120–P180 pour préparer, mais un placage, une peinture existante ou une surface déjà lisse peuvent exiger plus fin. Testez et suivez les fabricants.
Quel grain utiliser avant de peindre du bois ?
Il n’existe pas de numéro final universel. P120–P180 est une plage courante de préparation, mais bois, apprêt ou peinture peuvent demander un autre profil. Supprimez les rayures précédentes, la poussière et les contaminants, puis arrêtez au grain prescrit par le fabricant plutôt que de poncer le plus fin possible.
Peut-on passer directement du grain 80 au grain 220 ?
C’est généralement un saut important avec des abrasifs conventionnels, car P220 peut ne pas effacer efficacement toutes les rayures de P80. Une étape P120 ou P150 est souvent plus contrôlée. La progression dépend toutefois du système et de la technologie : suivez la gamme fabricant et inspectez en lumière rasante.
Le grain P est-il identique au grain ordinaire ?
Pas toujours. Le préfixe P identifie la famille FEPA des abrasifs appliqués. Les numéros CAMI/ANSI, les microns et les grades propriétaires peuvent avoir d’autres distributions, surtout en finition. Conservez le préfixe et consultez une conversion fabricant avant de mélanger les systèmes.
Pourquoi ma ponceuse orbitale laisse-t-elle des tourbillons ?
Les causes courantes sont une particule coincée, un disque chargé ou abîmé, trop de pression, un plateau incliné, une mauvaise aspiration, un déplacement trop rapide ou une étape sautée. Nettoyez et inspectez pièce, plateau et abrasif, alignez les trous, gardez la machine à plat et testez la progression.
Sources techniques
- FEPA — Normes de grains abrasifs et désignation P
- Norton Abrasives — Choisir selon tâche et matière
- Norton Abrasives — Progression sur bois brut et finition
- 3M — Contrôle des rayures, guide de ponçage et aspiration
- OSHA — Contrôle de la poussière sur ponceuse orbitale
Les paramètres indiqués sont des points de départ. Testez progressivement sur une chute et respectez toujours les limites du fabricant.