
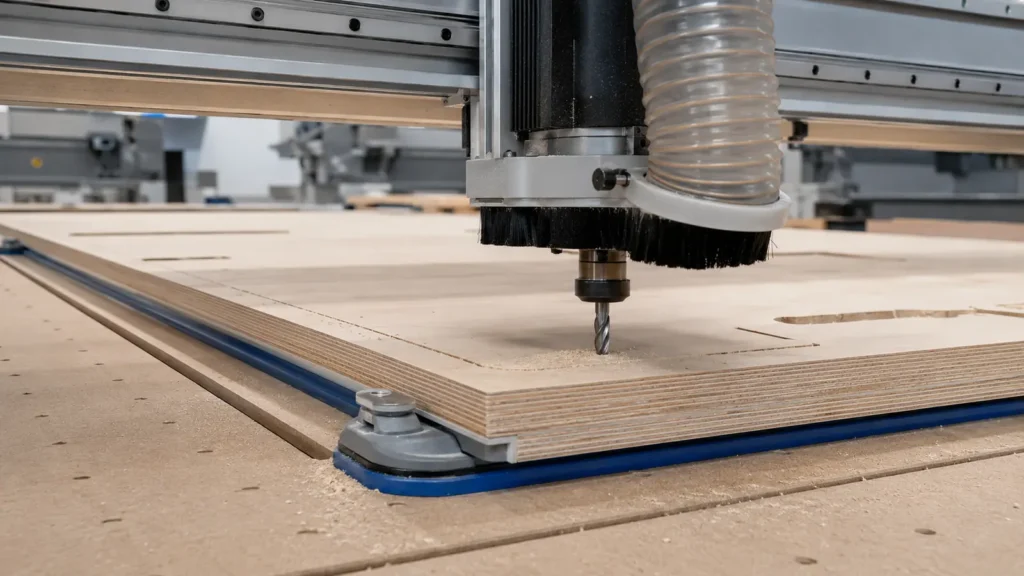
Quelle fraise choisir pour le contreplaqué ? Commencez par la coupe à réaliser, pas seulement par le nom de la fraise. Une spirale upcut favorise l’évacuation des copeaux, une spirale downcut aide à protéger le placage supérieur, et une fraise à compression peut protéger les deux faces lors d’une découpe traversante – à condition que sa géométrie et sa zone de transition correspondent à l’épaisseur réelle du panneau.
Le contreplaqué n’est pas du bois massif. Ses placages fins, ses plis croisés, ses couches de colle et ses vides internes éventuels peuvent faire éclater ou brûler une configuration pourtant correcte sur un autre panneau. Utilisez ce guide pour choisir la géométrie, puis respectez les limites du fabricant de la fraise exacte et testez sur une chute du même panneau.
Réponse rapide : la meilleure fraise pour le contreplaqué
| Priorité | Géométrie de départ | Contrôle principal |
|---|---|---|
| Face supérieure propre | Spirale downcut | Évacuation suffisante sans compactage ni échauffement excessif |
| Rainure ou poche profonde | Spirale upcut | Finition supérieure acceptable et bridage solide |
| Deux faces propres | Spirale compression | Zone de transition située dans le panneau pendant la passe de finition |
| Affleurage avec gabarit ou roulement | Fraise à affleurer ou à copier autorisée pour la machine | Position du roulement, sens de coupe, longueur utile et support stable |
Important : il s’agit d’une règle de sélection, pas d’une prescription universelle. La rigidité de la machine, le diamètre, la profondeur, le bridage, la qualité du panneau et la géométrie exacte de l’outil peuvent modifier le résultat.
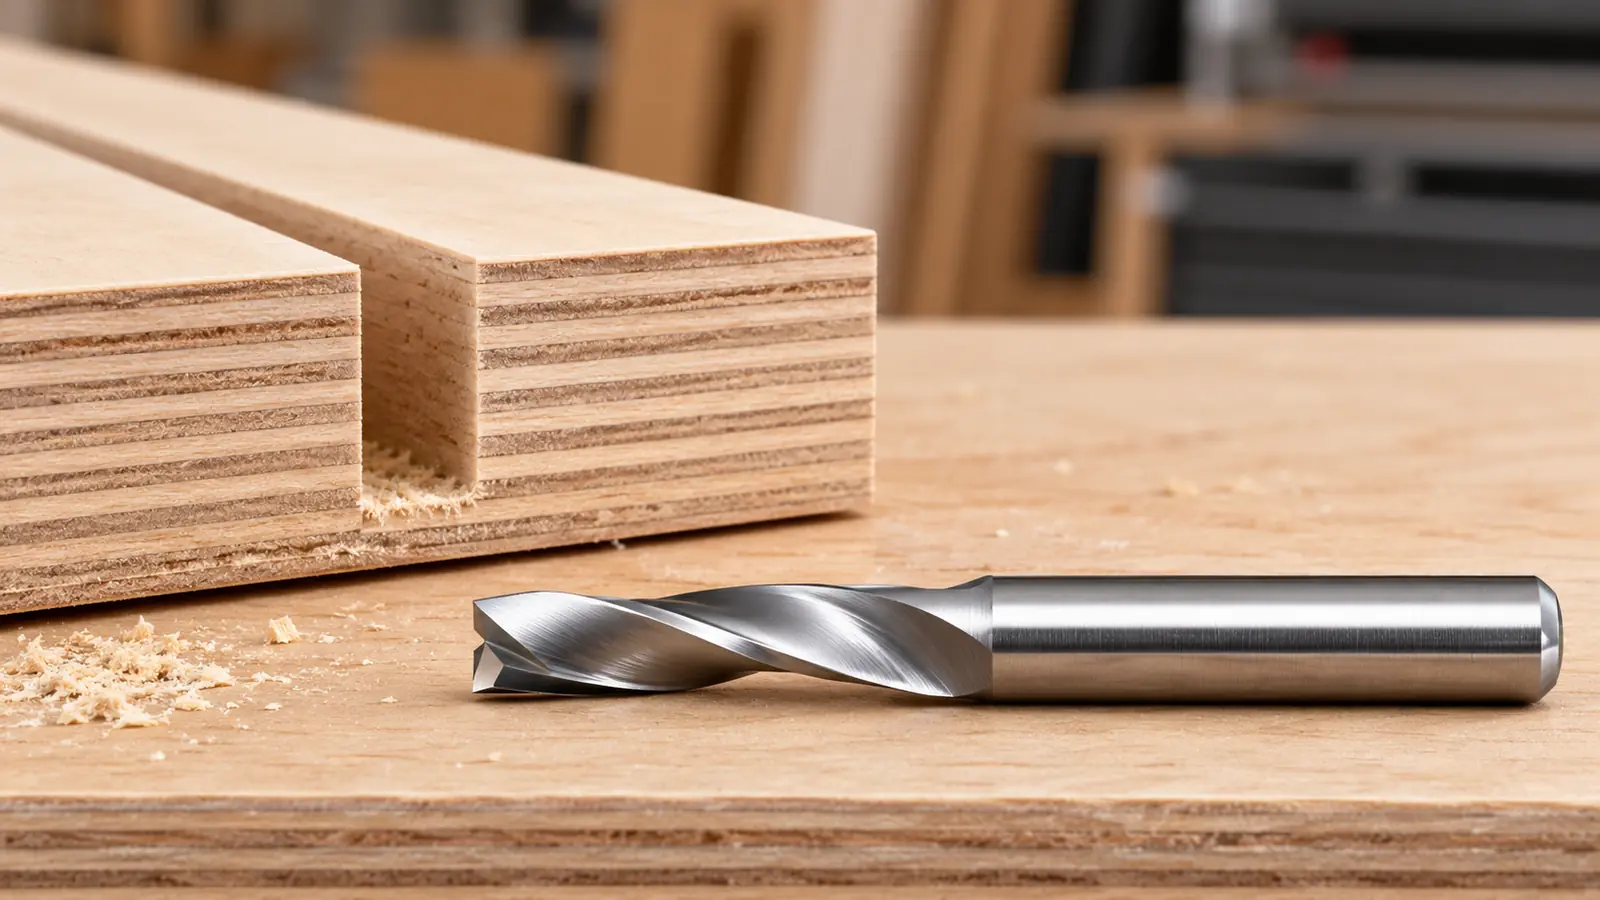
Pourquoi le contreplaqué change le choix de la fraise
Les faces visibles du contreplaqué sont de minces placages. Une fraise qui tire les fibres hors de la face peut ébrécher ce placage avant que l’arête ne soit correctement soutenue. Sous la surface, les plis croisés changent de sens de fil d’une couche à l’autre.
La construction varie également. Le contreplaqué bouleau de qualité est généralement plus homogène qu’un panneau de coffrage, tandis qu’un panneau décoratif peut avoir des faces très fines. Des vides internes peuvent provoquer une variation soudaine de l’effort. Mesurez toujours l’épaisseur réelle, surtout avant de choisir une fraise compression ou d’usiner une rainure d’assemblage.
Si le panneau sera peint et qu’une seule face restera visible, les priorités diffèrent d’un élément de meuble visible des deux côtés. La meilleure fraise est donc celle qui correspond à l’opération, à la face visible et au trajet des copeaux.
Upcut, downcut ou compression dans le contreplaqué
Spirale upcut : quand l’évacuation est prioritaire
Une spirale upcut remonte les copeaux vers la pince. Elle constitue souvent un bon point de départ pour les poches profondes et les rainures fermées. Cette action ascendante peut toutefois relever le placage supérieur et tirer sur une pièce mal bridée.
Choisissez-la lorsque la face supérieure n’est pas la priorité esthétique, lorsqu’une passe de finition supprimera l’arête concernée ou lorsque l’évacuation est plus importante que l’aspect du dessus.
Spirale downcut : quand la face supérieure est prioritaire
Une spirale downcut appuie les fibres vers le panneau et peut produire une arête supérieure plus propre. Elle convient particulièrement aux rainures peu profondes et aux travaux décoratifs dont le placage supérieur restera visible.
Son compromis concerne les copeaux. Dans une rainure profonde et fermée, elle peut les pousser dans la coupe, augmenter la recoupe et l’échauffement. Vérifiez l’opération autorisée par le fabricant et surveillez la formation du copeau.
Spirale compression : pour une découpe traversante avec deux faces visibles
Une fraise compression combine une section upcut près de la pointe et une section downcut au-dessus. À la bonne profondeur, les deux parties dirigent les efforts vers le centre du panneau et peuvent réduire les éclats sur les deux faces. Amana Tool, Freud et LMT Onsrud proposent notamment des fraises compression décrites pour le contreplaqué et les panneaux plaqués.
Le point critique est la zone de transition. Elle doit se trouver dans le contreplaqué pendant la coupe qui crée l’arête finie. Si une première passe peu profonde n’utilise que la section upcut, la face supérieure peut encore s’ébrécher. Comparez la longueur upcut, la longueur de coupe totale et la profondeur de la passe à l’épaisseur mesurée.
Une fraise compression n’est pas automatiquement compatible avec toutes les défonceuses. Vérifiez que la référence exacte est autorisée sur CNC, défonceuse portative ou table de défonceuse.
Pour approfondir, consultez le guide Upcut, downcut ou compression : comment choisir.
Choisir la fraise selon l’opération
| Opération | Choix de départ | Pourquoi | Risque à maîtriser |
|---|---|---|---|
| Découpe traversante, deux faces visibles | Spirale compression | Agit sur les deux placages | Transition non engagée, mauvais appui sur le martyr ou peau résiduelle trop épaisse |
| Rainure peu profonde, face supérieure visible | Spirale downcut | Appuie vers le placage supérieur | Compactage des copeaux et largeur fausse si l’épaisseur nominale est supposée exacte |
| Poche profonde ou rainure fermée | Spirale upcut | Évacue les copeaux | Fibres ou éclats sur la face supérieure |
| Profil, face inférieure cachée | Downcut ou compression selon la profondeur | Protège l’arête visible | Copeaux poussés vers le bas ou transition au-dessus du panneau |
| Copiage sur gabarit | Fraise à affleurer ou à copier | Le roulement suit l’arête de référence | Variation du fil, roulement mal engagé et pièce mal soutenue |
Sept caractéristiques à vérifier avant l’achat
- Machine autorisée : utilisez la fraise uniquement sur une CNC, une défonceuse portative ou une table explicitement autorisée par le fabricant.
- Queue et pince : faites correspondre le diamètre exact de queue à une pince propre et en bon état.
- Diamètre : un diamètre supérieur est plus rigide, mais crée un rayon intérieur plus grand et demande une machine compatible.
- Longueur de coupe : l’arête doit couvrir la profondeur sans serrer sur les goujures ni sortir excessivement la queue.
- Transition compression : comparez la longueur upcut à l’épaisseur réelle et à la profondeur de finition.
- Nombre de goujures : la machine doit maintenir une avance adaptée au régime et au nombre de goujures. Plus de goujures ne garantit pas une meilleure finition.
- RPM maximal et entrée : respectez la limite de la référence exacte et vérifiez si la plongée, la rampe ou l’entrée latérale est autorisée.
La relation charge par dent = avance / (RPM × nombre de goujures) aide à comprendre les changements, mais les valeurs de départ doivent venir du fabricant de la fraise exacte.
Réglage pour obtenir des arêtes plus propres
- Mesurez le panneau : contrôlez l’épaisseur au pied à coulisse à plusieurs endroits.
- Soutenez la face inférieure : utilisez un martyr plat et adapté à l’opération.
- Bridez correctement : aspiration, brides, languettes ou autre méthode approuvée doivent empêcher le soulèvement et le déplacement.
- Évacuez les copeaux : utilisez une aspiration compatible et vérifiez le dégagement du sabot sur tout le parcours.
- Choisissez une entrée adaptée : rampe, hélice ou entrée latérale uniquement si la fraise et le logiciel FAO le permettent ; évitez de rester immobile dans la matière.
- Testez la configuration réelle : utilisez une chute du même panneau, avec le même martyr, le même bridage et la même face visible.
- Ne changez qu’une variable : vous pourrez identifier l’effet de l’avance, du régime, de la profondeur, du bridage ou de la géométrie.
Le calculateur CNC peut aider à vérifier la relation entre RPM, avance et nombre de goujures. Utilisez-le avec les données fabricant.
Problèmes de coupe et causes probables
| Symptôme | Causes à examiner | Premier contrôle sûr |
|---|---|---|
| Placage supérieur ébréché | Action upcut en surface, arête émoussée, placage fragile, vibrations | Inspecter la fraise et tester une downcut ou une compression correctement engagée sur une chute |
| Placage inférieur ébréché | Mauvais appui, sortie non soutenue, compression mal engagée | Contrôler le martyr, la profondeur finale et la section upcut inférieure |
| Brûlure ou chant sombre | Recoupe de copeaux, immobilisation, fraise émoussée, relation avance/RPM inadaptée | Arrêter, dégager la coupe, inspecter la fraise et revenir aux valeurs fabricant |
| Vibrations ou chant ondulé | Bridage insuffisant, sortie excessive, flexion de machine, engagement agressif | Contrôler la pince, le montage, le bridage et la rigidité |
| Finition variable autour de la pièce | Changement du fil, vides, sens de coupe ou support local | Repérer la zone et répéter sur une chute avant de modifier tout le programme |
Trois sélections pratiques
Panneau de meuble 18 mm, deux faces visibles
La fraise compression est la candidate principale. Mesurez le panneau, vérifiez la longueur upcut et placez la transition dans l’épaisseur pendant la passe qui crée l’arête finie. Assurez le maintien des petites pièces.
Rainure de tablette dans du 12 mm, face supérieure visible
Une spirale downcut est un point de départ logique, car la rainure n’est pas traversante et le dessus est prioritaire. Il faut néanmoins laisser suffisamment d’espace et d’aspiration pour les copeaux. Testez la largeur, car l’épaisseur nominale peut différer de l’épaisseur réelle.
Poche profonde dont la surface sera cachée
Une spirale upcut est souvent plus pratique, car l’évacuation devient prioritaire. Contrôlez l’aspect supérieur par un essai, une entrée compatible et une stratégie de finition adaptée.
Questions fréquentes
Quelle fraise donne le chant le plus propre dans le contreplaqué ?
Pour une découpe traversante avec deux faces visibles, une fraise compression correctement choisie et engagée est souvent la meilleure candidate. Pour une rainure peu profonde dont seule la face supérieure compte, une downcut peut être plus adaptée.
Une fraise de 6 mm ou de 12 mm est-elle meilleure ?
Aucune n’est universellement meilleure. Un diamètre plus grand peut être plus rigide ; un diamètre plus petit crée des rayons intérieurs plus serrés et enlève moins de matière. La machine, la pince, la profondeur et la fiche technique doivent être compatibles.
Peut-on utiliser une fraise compression sur une première passe peu profonde ?
Uniquement si la profondeur engage réellement la section downcut nécessaire à la face supérieure. Si la passe reste entièrement dans la pointe upcut, le placage peut encore s’ébrécher.
Une fraise droite convient-elle au contreplaqué ?
Une fraise droite affûtée et autorisée par le fabricant peut couper le contreplaqué, notamment pour certaines opérations à la défonceuse ou au gabarit. Une spirale offre une direction de copeau plus facile à associer à une face visible ou à un besoin d’évacuation.
Peut-on utiliser une fraise compression sur une défonceuse portative ?
Ne généralisez pas à partir de la forme. Utilisez-la seulement si la documentation de la référence exacte l’autorise et si la pièce peut être soutenue et contrôlée en sécurité.
Sources techniques
- Amana Tool – Informations techniques sur les fraises de défonceuse
- Amana Tool – Fraises compression pour contreplaqué bouleau
- Freud – Fraise mortaise compression trois goujures
- LMT Onsrud – Fraise compression PCD
- OSHA – Sécurité des défonceuses
- OSHA – Poussières de bois, incendie et explosion
Pour comparer d’autres familles, consultez le guide des fraises CNC, les types de fraises pour le bois, ou lancez le sélecteur MatchMyTools.
Les paramètres indiqués sont des points de départ. Testez progressivement sur une chute et respectez toujours les limites du fabricant.