
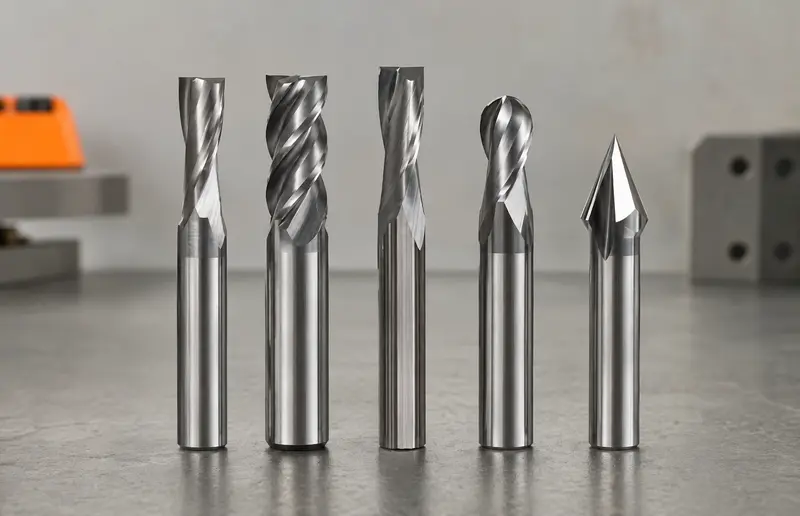
Une fraise pour le bois ne se choisit pas uniquement d’après son profil. La machine, le diamètre de queue, la matière, la profondeur, le sens d’évacuation des copeaux et la finition recherchée déterminent si l’outil convient réellement. Une fraise correcte pour une défonceuse portative peut être inadaptée à une toupie, et une géométrie efficace sur bois massif peut s’user rapidement dans le MDF.
Les principales catégories de fraises pour le bois
| Famille | Opérations courantes | Point de contrôle essentiel |
|---|---|---|
| Droite ou spirale | Rainurage, poche, découpe | Plongée autorisée et évacuation des copeaux |
| À copier ou affleurer | Gabarit, duplication, affleurage | Position du roulement et hauteur de coupe |
| À profiler | Quart-de-rond, congé, chanfrein, doucine | Profil, roulement et nombre de passes |
| À assembler | Feuillure, rainure-languette, bouvetage | Épaisseur réelle et réglage de hauteur |
| Queue d’aronde | Tiroirs, coulisses, assemblages | Angle, diamètre et compatibilité du gabarit |
| À surfacer | Martyre CNC, plateau, dalle de bois | Diamètre autorisé, rigidité et recouvrement |
| Gravure et V-groove | Lettres, signalétique, chanfreins décoratifs | Angle de pointe et profondeur effective |
Les catégories expliquées
1. Fraises droites et fraises spirales
Les fraises droites servent au rainurage, aux feuillures, aux poches et à certaines découpes. Une fraise droite classique coupe avec des arêtes sensiblement parallèles à l’axe. Une fraise spirale possède des goujures hélicoïdales qui influencent l’évacuation et la qualité des faces.
Une spirale upcut tire généralement les copeaux vers le haut et favorise leur évacuation, mais peut relever les fibres de la face supérieure. Une spirale downcut appuie davantage sur la face supérieure, avec un risque d’accumulation dans une rainure profonde. Une fraise compression combine les deux directions pour viser une finition propre sur les deux faces lorsque sa zone de transition est correctement placée dans l’épaisseur. Consultez aussi le guide upcut, downcut ou compression.
2. Fraises à copier et à affleurer
Le roulement suit un gabarit ou une surface de référence pendant que les arêtes reproduisent le contour. Selon le modèle, le roulement se trouve près de la queue, en bout, ou aux deux extrémités. Cette position détermine où placer le gabarit et dans quel sens travailler.
Vérifiez que le roulement touche continuellement le gabarit, que la hauteur de coupe couvre la pièce sans faire travailler une partie non coupante et que le diamètre de queue correspond exactement à la pince. Un roulement ne corrige ni un gabarit mal fixé ni une pièce insuffisamment bridée.
3. Fraises à profiler les chants
Les quarts-de-rond, fraises à congé, fraises à chanfreiner, doucines et profils décoratifs façonnent principalement les chants. Leur désignation visuelle ne suffit pas : il faut contrôler le rayon ou l’angle, le diamètre maximal, la profondeur du profil et la présence éventuelle d’un roulement.
Un grand profil enlève beaucoup de matière. Plusieurs passes progressives réduisent l’effort, les brûlures et le risque d’arrachement. Pour un chant régulier, la face de référence doit rester stable contre la semelle, la table ou le guide.
4. Fraises d’assemblage
Cette famille comprend les fraises à feuillurer, les ensembles rainure-languette, certaines fraises de bouvetage et les profils destinés aux portes ou panneaux. Elles créent un assemblage mécanique ; elles ne garantissent pas à elles seules qu’il sera invisible ou suffisamment résistant.
Mesurez l’épaisseur réelle du panneau plutôt que sa dimension nominale. Faites une éprouvette avec les deux pièces, marquez leur face de référence et ne modifiez qu’un réglage à la fois. Sur une table de défonceuse, utilisez guides, presseurs et protections compatibles avec l’opération.
5. Fraises à queue d’aronde
Les queues d’aronde servent aux tiroirs, coffres, coulisses et assemblages décoratifs ou structurels. Le résultat dépend du diamètre, de l’angle, de la profondeur et, lorsqu’un gabarit est utilisé, de la bague de copiage et du pas du gabarit.
Deux fraises portant le même angle ne sont pas automatiquement interchangeables. Une différence de diamètre ou de longueur de coupe peut modifier entièrement l’ajustement. Utilisez la référence prévue par le fabricant du gabarit ou réalisez des essais contrôlés avant la pièce définitive.
6. Fraises à surfacer et à nettoyer le martyre
Une fraise à surfacer possède un grand diamètre pour aplanir un martyre de CNC, un plateau ou une dalle. Les versions à plaquettes permettent souvent de remplacer les arêtes usées, mais la masse et le diamètre imposent de vérifier la puissance, la pince ou le porte-outil et le régime maximal autorisé.
La machine doit être suffisamment rigide et correctement dégauchie. Un défaut de perpendicularité de la broche peut produire des marches ou des traces répétitives. Réduisez la profondeur, prévoyez un recouvrement régulier et assurez une aspiration efficace, particulièrement avec le MDF.
7. Fraises de gravure et V-groove
Les outils en V sont utilisés pour la gravure, la signalétique, les plis décoratifs et certains chanfreins. La largeur obtenue varie avec l’angle de la fraise et la profondeur. Une petite variation de hauteur peut donc modifier visiblement le tracé.
Contrôlez l’angle inclus, le diamètre de pointe, le faux-rond et la planéité du support. Pour une gravure constante sur un panneau irrégulier, la préparation de la surface et la stratégie de parcours sont aussi importantes que la fraise.
Défonceuse, table, CNC ou toupie : ne pas confondre
- Défonceuse portative : l’outil est tenu dans une pince et la semelle se déplace sur la pièce. Le contrôle, le sens d’avance et la stabilité sont déterminants.
- Table de défonceuse : la machine est inversée sous une table. Guides, presseurs, protecteur et sens de présentation doivent convenir au profil.
- Routeur CNC : le parcours est programmé. La longueur sortie, le porte-outil, la rigidité, l’aspiration et la stratégie CAM influencent le résultat.
- Toupie : elle utilise fréquemment des arbres et porte-outils dédiés. Une fraise à queue de défonceuse n’est pas automatiquement un outil de toupie.
HSS, carbure et diamant polycristallin
La matière de l’outil ne se choisit pas seulement selon la dureté du bois. La chaleur, l’abrasion, la vitesse de coupe, la rigidité et le coût comptent également.
- HSS : tenace et affûtable, utile dans certaines applications et profils, mais généralement moins résistant à l’usure abrasive.
- Carbure brasé : des plaquettes de carbure sont brasées sur un corps en acier. Cette construction est courante pour les profils de défonceuse.
- Carbure monobloc : fréquent pour les petites fraises spirales CNC ; il résiste bien à l’usure mais tolère moins les chocs et le faux-rond.
- Carbure à plaquettes réversibles : pratique pour le surfaçage et certaines productions, à condition de monter et serrer correctement les plaquettes.
- PCD ou diamant polycristallin : destiné à des productions abrasives particulières, notamment certains panneaux et composites ; son coût et son affûtage spécialisé ne conviennent pas à tous les ateliers.
Comment choisir sans se fier uniquement au nom
- Identifier la machine : pince, diamètre de queue accepté, plage de régime, puissance et limites du fabricant.
- Définir l’opération : découpe traversante, rainure, poche, profil, assemblage, copie, gravure ou surfaçage.
- Préciser la matière : bois massif, contreplaqué, MDF, mélaminé ou composite n’usent pas et ne s’écaillent pas de la même manière.
- Mesurer : diamètre, profondeur, rayon, angle, épaisseur et longueur utile réellement nécessaires.
- Choisir la géométrie : sens de spirale, nombre de goujures, roulement, profil et aptitude à plonger.
- Valider les limites : régime maximal, profondeur de passe, avance et recommandations du fabricant de la fraise et de la machine.
- Tester sur une chute : observer les copeaux, le bruit, la température, les vibrations et l’état des deux faces.
Pour les familles actuellement prises en charge, vous pouvez commencer avec le sélecteur MatchMyTools, puis confirmer la référence exacte dans la documentation du fabricant.
Contrôles de sécurité avant la coupe
- Débranchez ou consignez la machine avant de changer l’outil.
- Nettoyez la queue et la pince ; n’insérez jamais une queue de diamètre incorrect.
- Respectez la profondeur minimale de serrage et limitez la longueur sortie au strict nécessaire.
- Vérifiez l’état du tranchant, du roulement, de la visserie et le régime maximal.
- Fixez la pièce et le gabarit ; gardez les protections et l’aspiration en service.
- Portez les protections adaptées et restez hors du plan de projection de l’outil.
- Arrêtez en cas de vibration inhabituelle, fumée, échauffement ou bruit anormal.
Questions fréquentes
Une fraise droite peut-elle découper complètement un panneau ?
Seulement si sa géométrie autorise l’entrée prévue, si sa longueur utile dépasse la profondeur réelle et si la machine, l’évacuation et les passes sont compatibles. Toutes les fraises droites ne sont pas conçues pour plonger verticalement.
Quelle fraise donne un chant propre sur les deux faces ?
Une fraise compression est souvent envisagée pour les panneaux plaqués ou stratifiés, mais elle ne fonctionne correctement que si la transition upcut/downcut est située dans l’épaisseur. Une mauvaise profondeur peut produire un résultat moins bon qu’une spirale simple.
Le carbure est-il obligatoire pour le MDF ?
Non au sens absolu, mais le MDF est abrasif et le carbure offre généralement une meilleure tenue d’arête. Le choix final dépend de la production, de la géométrie et des recommandations du fabricant.
Sources techniques
- Amana Tool — Straight plunge router bit specifications
- Amana Tool — Flush-trim and template routing
- Freud Tools — Router and CNC bit families
- OSHA — Handheld router hazards and controls
- OSHA — Router guarding, tool holding and maximum speed
Les paramètres indiqués sont des points de départ. Testez progressivement sur une chute et respectez toujours les limites du fabricant.