
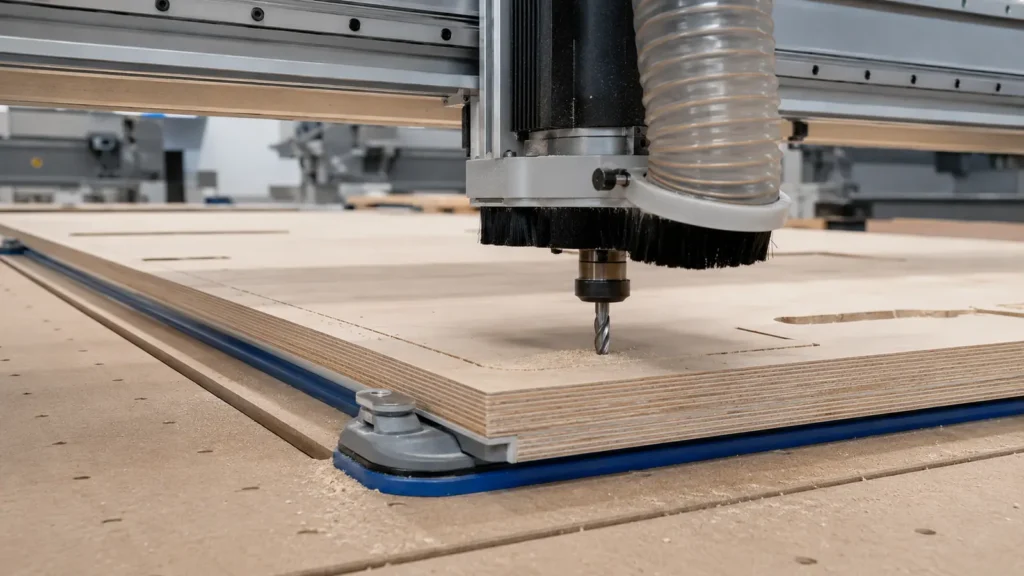
Les traces de brûlure montrent que la chaleur s’accumule plus vite que la coupe ne peut l’évacuer. Sur une CNC, cette chaleur provient généralement du frottement, de copeaux recoupés, d’une arête émoussée ou encrassée, d’un engagement excessif, d’un faux-rond ou d’un parcours qui ralentit et marque un arrêt. Le chant noirci est un symptôme ; le vrai diagnostic consiste à comprendre pourquoi la fraise ne produit plus un copeau correct.
Réponse rapide : arrêtez la machine, inspectez la fraise et la pince, dégagez la coupe et consultez les données du fabricant de la référence exacte. Si l’outil et le montage sont corrects, analysez ensemble l’avance, le régime, le nombre de goujures, la profondeur et le parcours. Modifiez une seule variable à la fois sur une chute identique. Ne poursuivez jamais une coupe qui produit de la fumée ou une odeur de brûlé croissante.
Pourquoi une CNC brûle le bois
Une fraise affûtée enlève des copeaux définis. Ces copeaux emportent une partie de la chaleur de coupe. Lorsque chaque arête retire trop peu de matière, elle glisse davantage sur la surface. Le frottement augmente, le bois noircit et la résine peut cuire sur la fraise. Une coupe peut également brûler malgré un déplacement apparemment rapide si la passe est trop profonde, si la rainure est remplie, si l’arête est émoussée ou si la machine ralentit dans un angle.
Une brûlure ne prouve donc pas que le régime seul est trop élevé. L’avance, le régime de broche, le nombre de goujures, le diamètre, la profondeur, l’engagement radial, la géométrie, l’affûtage, la matière et le mouvement réel de la machine interagissent. Réduire arbitrairement le régime ou augmenter l’avance au-delà des capacités de l’outil et du bridage peut créer un autre danger. Commencez par les données du fabricant de la référence exacte.
Causes courantes et premiers contrôles
| Cause possible | Pourquoi la chaleur augmente | Premier contrôle |
|---|---|---|
| Avance trop faible pour le régime choisi | Chaque arête enlève un copeau très mince et frotte la surface | Comparer l’avance réelle, le régime et le nombre de goujures aux données initiales du fabricant |
| Fraise émoussée, ébréchée ou couverte de résine | L’arête demande plus d’effort et ne cisaille plus proprement | Couper l’alimentation, retirer l’outil et l’inspecter sous un bon éclairage |
| Copeaux emprisonnés ou recoupés | Des particules chaudes restent en contact avec l’arête et la pièce | Inspecter la rainure, le circuit d’aspiration et le sens des goujures |
| Passe trop profonde ou engagement excessif | La charge, la flexion et la surface de contact deviennent trop importantes | Contrôler les limites de profondeur fabricant et l’engagement programmé |
| Trop de goujures pour l’avance disponible | La charge par dent devient trop faible et l’espace d’évacuation peut diminuer | Confirmer le nombre de goujures et la capacité réelle de la machine |
| Faux-rond, pince abîmée ou sortie excessive | Les arêtes ne partagent pas la charge et certaines frottent | Nettoyer et inspecter pince, queue et broche ; mesurer le faux-rond avec un moyen adapté |
| Temporisation, angle lent ou passes de finition répétées | L’arête reste localement en contact sans former assez de copeau | Revoir entrées, vitesse dans les angles, accélération et parcours en double |
Avance, régime et charge copeau
La charge copeau décrit l’épaisseur nominale enlevée par une arête pendant un tour. Pour organiser le calcul initial :
Charge copeau = avance ÷ (tr/min × nombre d’arêtes)
Cette formule explique la relation ; elle ne fixe pas une valeur sûre. Utilisez la plage publiée pour la fraise, la matière et l’opération exactes.
Si le régime reste constant pendant que l’avance diminue, la charge nominale baisse. Si l’avance reste constante mais que le nombre de goujures augmente, la charge par arête baisse aussi. Dans les deux cas, la fraise peut frotter au lieu de former un copeau. À l’inverse, augmenter l’avance sans contrôle peut surcharger l’outil, le bridage ou la machine. Toute correction doit rester dans les limites de régime, de charge copeau et d’engagement du fabricant.
Comparez les valeurs commandées au mouvement réel. Une réduction d’avance, des limites d’accélération, de petits arcs, l’anticipation du contrôleur ou un parcours très segmenté peuvent ralentir fortement la machine près d’un angle. C’est pourquoi un chant droit peut rester acceptable alors que les angles noircissent.
État de l’outil, de la pince et de la broche
Ne compensez pas un défaut mécanique par le logiciel. Isolez l’alimentation avant de toucher la fraise. Recherchez une arête ébréchée ou arrondie, une coloration, de la résine, une queue rayée ou une pince serrée sur une goujure. Nettoyez uniquement selon une méthode compatible avec l’outil et remplacez toute fraise endommagée ; un réaffûtage doit conserver la géométrie prévue.
Inspectez la pince et l’écrou : poussière, corrosion, fissure et usure. Le diamètre de queue doit correspondre exactement. Gardez les goujures hors de la pince et ne plaquez pas la queue au fond du porte-outil. Une sortie excessive augmente le bras de levier et les vibrations. Un faux-rond peut faire travailler une seule arête pendant que l’autre frotte, même si les paramètres programmés semblent corrects.
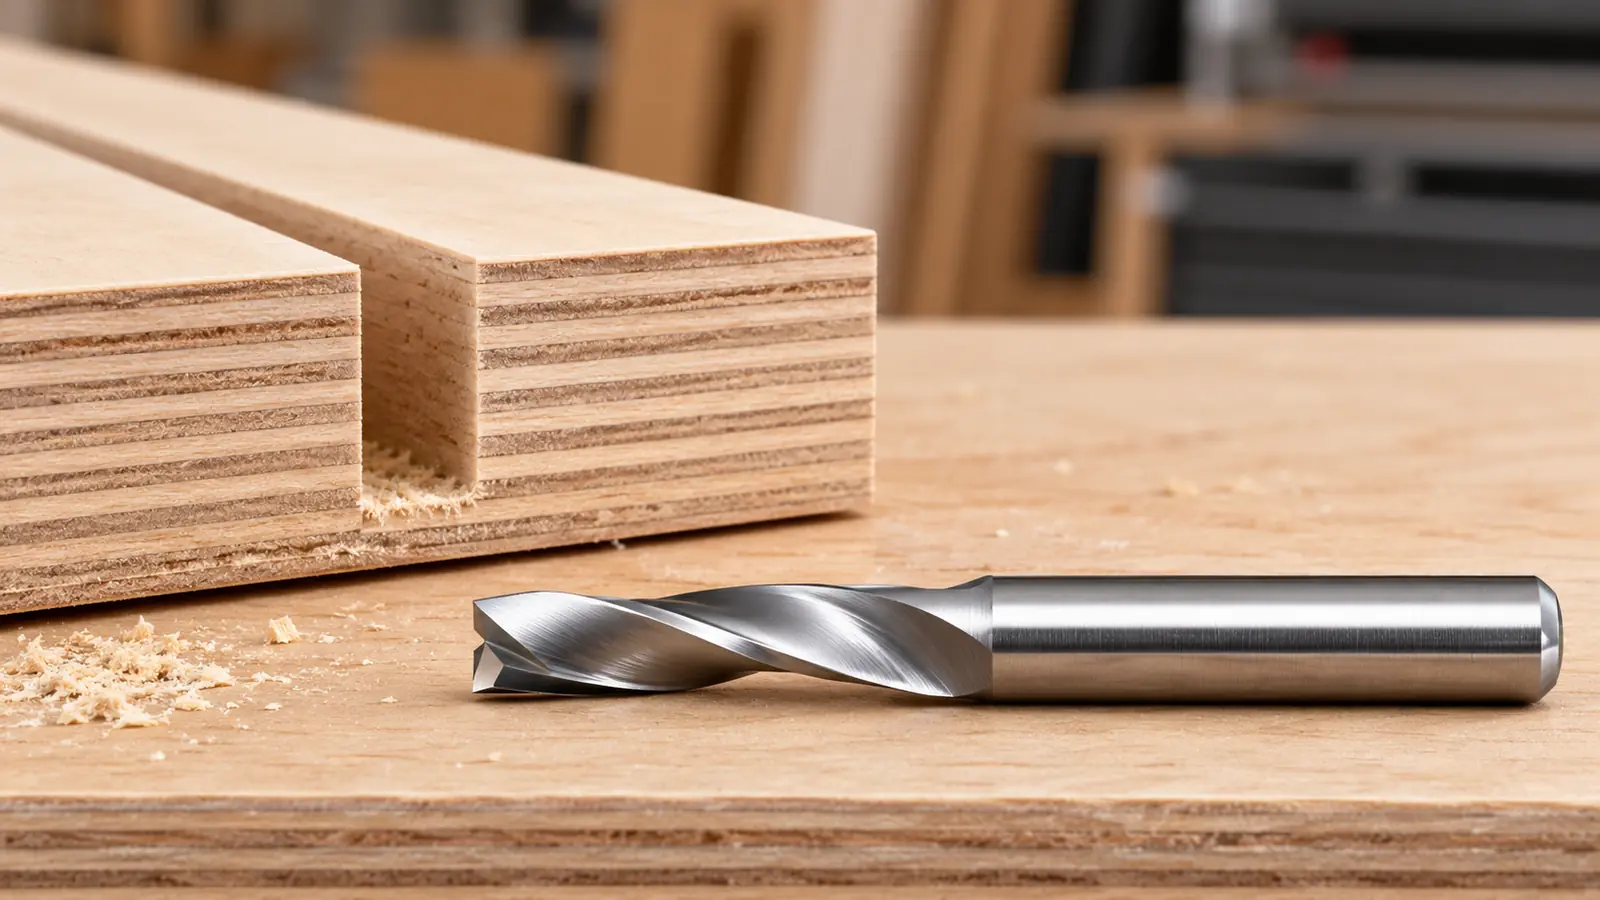
Une photo ne permet pas de confirmer l’affûtage ni un faux-rond acceptable. Procédez à un contrôle physique et, lorsque cela convient, à une mesure adaptée. Si une fraise propre et correctement montée produit toujours une poudre fine, un bruit croissant ou de la chaleur, arrêtez et comparez-la à un outil en bon état plutôt que de compenser indéfiniment dans le programme.
Évacuation des copeaux et profondeur de passe
Les copeaux doivent quitter la zone de coupe au lieu de circuler dans la rainure. Une rainure profonde et fermée évacue moins facilement qu’un profil ouvert. Une downcut protège souvent le dessus mais pousse les copeaux vers le fond ; une upcut aide généralement l’évacuation mais peut affecter la face supérieure. La compression possède ses propres contraintes de transition. Choisissez la géométrie selon l’opération, la matière et les faces visibles.
Vérifiez que le sabot, le tuyau et le débit captent réellement les copeaux près de la fraise. Un tuyau branché ne garantit pas une bonne aspiration. Recherchez obstruction, fuite, brosse trop étanche ou trop haute, et rainure qui enferme la fraise. N’utilisez pas une méthode improvisée qui disperse les poussières combustibles dans l’atelier.
La profondeur et la largeur engagée modifient la charge. Une fraise profondément enterrée ou en rainurage pleine largeur possède davantage de contact et moins d’espace pour évacuer. Respectez les profondeurs recommandées pour la série exacte. Plusieurs passes maîtrisées peuvent être préférables à une passe forcée, mais une succession de passes extrêmement faibles peut aussi provoquer du frottement si le parcours et les paramètres ne conviennent pas.
Angles, plongées et comportement du parcours
Une brûlure localisée désigne souvent un problème de mouvement plutôt qu’une erreur générale de vitesse et d’avance. Exemples : attente au départ, plongée verticale avec une fraise non prévue pour cela, angle intérieur serré où le contrôleur réduit l’avance, ou sortie qui s’arrête avant le retrait. Inspectez la simulation et le mouvement réel de la machine.
- Utilisez une entrée autorisée pour la fraise, par exemple une rampe ou une hélice lorsqu’elle est prescrite.
- Évitez les pauses inutiles lorsque la broche reste en contact avec le bois.
- Analysez l’accélération et le passage des angles, pas seulement l’avance programmée.
- Ne répétez pas une passe sans matière à enlever sauf si le procédé et le fabricant le permettent.
- Vérifiez que les attaches, peaux restantes et dernières passes ne font pas frotter la fraise sur une pièce devenue flexible.
Diagnostiquer le symptôme visible
| Symptôme | Direction probable | À vérifier |
|---|---|---|
| Traces noires sur tout le chant | Frottement, arête émoussée, rapport avance/régime inadapté ou engagement élevé | État de l’outil, données fabricant, avance réelle et stratégie de passes |
| Brûlure surtout dans les angles | Ralentissement, temporisation ou recoupe dans un petit rayon | Vitesse en angle, accélération, diamètre de fraise et lissage du parcours |
| Marque à la plongée ou au point d’entrée | Entrée inadaptée ou contact stationnaire | Capacité de plongée, rampe et approche |
| Un côté brûle plus que l’autre | Faux-rond, flexion, sens du fil ou évacuation dissymétrique | Pince, sortie, broche, sens avalant/opposition et bridage |
| Poudre fine, sifflement et fraise chaude | Frottement ou arête émoussée | Arrêter ; inspecter l’outil et comparer la charge aux données fabricant |
| Fumée ou poussière incandescente | Risque immédiat d’incendie | Arrêter en sécurité, isoler la machine et suivre la procédure d’urgence de l’atelier |
Méthode prudente de correction
- Arrêter et conserver les informations : noter l’endroit de la marque, la matière, la référence, le régime, l’avance, la profondeur, les goujures et le parcours.
- Contrôler la mécanique : inspecter fraise, pince, sortie, faux-rond, bridage et aspiration avant les paramètres.
- Ouvrir la fiche fabricant exacte : confirmer matières, machines, régime maximal, charge copeau et limites d’engagement.
- Reproduire sur une chute identique : même matière, orientation, support et aspiration.
- Modifier une variable : ajuster dans la plage publiée et consigner le résultat.
- Observer les copeaux : rechercher des copeaux définis, un son stable, un chant propre et aucune chaleur anormale.
- Valider angles et entrées : une ligne droite correcte ne valide pas tout le parcours.
- Refuser un résultat instable : fumée, desserrage, broutage, température croissante ou bruit inhabituel imposent un nouvel arrêt.
Pour calculer un point de départ, utilisez les calculateurs CNC et fraises uniquement avec les données exactes du fabricant. Pour le sens des goujures, consultez Upcut, downcut ou compression : comment choisir ? Pour le contreplaqué, poursuivez avec Quelle fraise pour le contreplaqué ?
Sécurité liée aux poussières, à la fumée et au feu
La fumée n’est pas un indicateur normal de réglage. Arrêtez la coupe, appliquez la procédure d’arrêt sûre et isolez l’énergie avant l’inspection. Ne touchez pas une fraise chaude. Des poussières peuvent couver dans le martyr, le tuyau, le sabot ou le système d’aspiration. Respectez les procédures d’urgence de la machine, de l’aspiration et de l’atelier, avec des moyens de lutte contre l’incendie adaptés et entretenus.
La poussière fine de bois est à la fois nocive et combustible. Utilisez une aspiration locale efficace, une protection respiratoire lorsqu’elle est requise, des protections oculaires et auditives, des carters adaptés et un atelier propre. Ne soufflez pas les poussières fines dans la pièce. Une brûlure persistante, un arc électrique, un roulement anormalement chaud ou une odeur électrique exigent un contrôle qualifié et non un simple ajustement de paramètres.
Questions fréquentes
Faut-il réduire le régime lorsque le bois brûle ?
Pas automatiquement. La brûlure indique un excès de chaleur, mais la cause peut être une avance faible, une fraise émoussée, des copeaux bloqués, du faux-rond, une passe profonde ou un parcours qui ralentit. Comparez ensemble avance et régime aux données fabricant.
Faut-il augmenter l’avance ?
Uniquement si l’outil, la machine, le bridage et la plage de coupe publiée le permettent. Une hausse peut réduire le frottement lorsque la charge est trop faible, mais une augmentation arbitraire peut casser la fraise ou déplacer la pièce.
Pourquoi la CNC brûle-t-elle seulement dans les angles ?
Le contrôleur peut réduire l’avance réelle dans un petit rayon alors que le régime reste constant. Une attente, des segments très courts, un diamètre inadapté ou des contacts répétés peuvent aussi intervenir. Analysez le mouvement réel et le parcours.
Une fraise sale peut-elle brûler le bois ?
Oui. La résine augmente le frottement et peut masquer une arête endommagée. Coupez l’alimentation, retirez la fraise et nettoyez-la uniquement avec une méthode compatible. Remplacez toute arête abîmée.
Une trace de brûlure est-elle seulement esthétique ?
Non. Elle peut révéler du frottement, un outil endommagé, une mauvaise évacuation ou une coupe instable. La fumée et les poussières chaudes constituent aussi un problème de sécurité. Arrêtez et diagnostiquez avant de continuer.
Références techniques
- Freud Tools — Fraise à rainure en T 52-524 : explication fabricant du frottement et de la brûlure lorsque la charge copeau est trop faible.
- Freud Tools — Fraise deux goujures 12-130 : données initiales propres au produit et rappel d’ajuster l’avance si la coupe brûle.
- LMT Onsrud — Cutting Data Recommendations : données de routage par matière et famille d’outils.
- OSHA — Risques d’incendie et d’explosion en menuiserie : risque lié à la sciure et aux poussières fines.
- OSHA — Maîtrise des poussières de bois : principes d’aspiration locale pour les machines à bois.
Important : ce guide fournit une méthode de diagnostic, pas des données de coupe pour une référence précise. Les instructions du fabricant de la fraise, de la machine et de l’aspiration restent prioritaires.
Les paramètres indiqués sont des points de départ. Testez progressivement sur une chute et respectez toujours les limites du fabricant.