
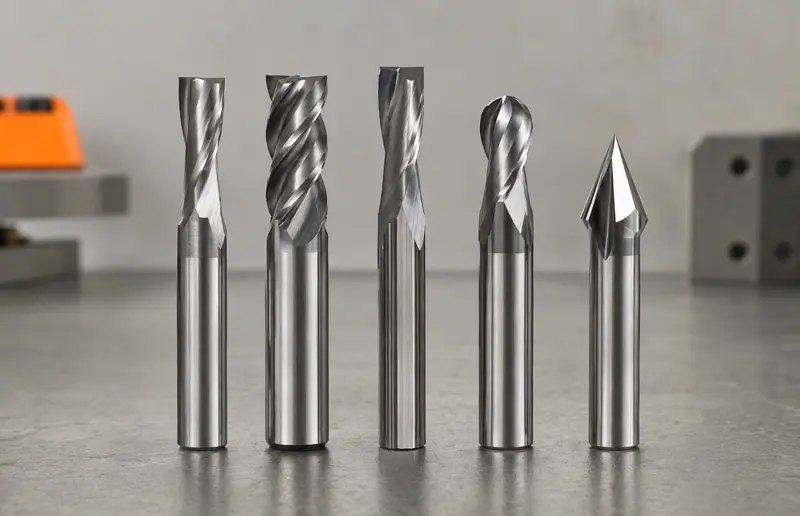
Réponse rapide : choisissez une fraise pour le métal à partir de l’opération avant de décider diamètre, nombre de dents, nuance carbure ou revêtement. Une fraise en bout travaille poches, rainures et épaulements ; une fraise hémisphérique ou torique suit les formes 3D ; une fraise à surfacer génère de grandes faces planes ; une fraise trois tailles ouvre ou finit des rainures ; une fraise en T ou Woodruff réalise une contre-dépouille ou un logement de clavette défini ; une fraise à chanfreiner casse les arêtes ou crée un angle. Vérifiez ensuite matière, puissance et rigidité, porte-outil, diamètre, portée, plaquettes, régime maximal et données de coupe fabricant.
Les types de fraises pour le métal en un coup d’œil
| Famille | Opérations courantes | Contrôle essentiel | Erreur fréquente |
|---|---|---|---|
| Fraise en bout plate | Poches, rainures, contours et épaulements | Coupe au centre ou méthode d’entrée autorisée | Plonger avec un outil non prévu pour l’entrée axiale |
| Fraise hémisphérique | Surfaces 3D, moules et finition | Diamètre effectif, recouvrement et point de contact | Employer le diamètre nominal pour toute vitesse de coupe |
| Fraise torique | Ébauche, semi-finition et fonds rayonnés | Rayon de coin par rapport au plan | Prendre un rayon trop grand pour la géométrie intérieure |
| Fraise d’ébauche | Enlèvement important lorsque l’application l’autorise | Brise-copeaux et surépaisseur de finition | Attendre un état de finition d’un outil d’ébauche |
| Fraise à surfacer | Grandes faces planes | Angle d’attaque, diamètre, plaquettes et puissance | Choisir le plus grand diamètre sans vérifier le couple |
| Fraise à épaulement | Faces et épaulements nominaux à 90° | Capacité de vrai épaulement et profondeur axiale | Supposer qu’un outil proche de 90° crée un mur exact |
| Fraise trois tailles ou à rainurer | Rainures, gorges et coupes latérales | Largeur, arbre, porte-à-faux et espace copeaux | Ignorer les dégagements et le bourrage d’une rainure profonde |
| Fraise en T | Rainures en T et contre-dépouilles | Pré-rainure, diamètre de tête et de col | Retirer toute la rainure avec le col étroit |
| Fraise Woodruff | Logements de clavettes demi-lune | Norme, largeur, diamètre et profondeur calculée | La considérer interchangeable avec une fraise en T |
| Fraise à chanfreiner | Chanfreins, fraisures et ébavurage | Angle inclus et diamètre réellement engagé | Supposer qu’un angle courant correspond au plan |
Ce tableau identifie une famille d’opération, pas une référence finale sûre. Deux fraises visuellement proches peuvent avoir des nuances, sièges, capacités de coupe au centre, angles de rampe, régimes et plages matière différents. Utilisez ensemble le plan de la pièce et la fiche exacte du fabricant.
Dimensions et termes qui déterminent la compatibilité
- Diamètre de coupe : il fixe la largeur de rainure, le rayon intérieur et la vitesse périphérique à un régime donné.
- Longueur utile ou capacité axiale : elle limite l’engagement permis des goujures ou plaquettes. Elle n’est pas automatiquement égale à toute la zone visible.
- Portée et longueur totale : elles donnent accès, mais toute longueur inutile réduit la rigidité et augmente flexion et vibrations.
- Queue ou interface d’arbre : elle doit correspondre au porte-outil, à la broche et à la rétention spécifiés. Une cote nominalement proche ne suffit pas.
- Nombre de dents : il modifie l’espace à copeaux, l’avance par tour et le nombre d’arêtes simultanément engagées.
- Rayon de coin : il renforce l’arête et impose le plus petit congé que l’outil peut finir.
- Angle d’attaque : il répartit les efforts radiaux et axiaux au surfaçage et modifie l’épaisseur du copeau pour une même avance.
- RPM maximal : c’est une limite supérieure de l’ensemble tournant, pas une vitesse de coupe recommandée.
Coupe au centre et stratégie d’entrée
Une fraise dite coupe au centre possède des arêtes dans sa zone centrale, mais cela n’autorise pas toute plongée verticale. Certaines références acceptent rampe, interpolation hélicoïdale ou angle axial limité ; d’autres exigent un avant-trou ou une entrée latérale. Les corps à plaquettes peuvent avoir leurs propres limites de rampe. Vérifiez mouvement, angle, profondeur axiale et besoin d’arrosage ou d’évacuation.
Métrique, pouces et valeurs nominales
Ne mélangez pas définition métrique, porte-outil en pouces et valeur FAO arrondie. Le diamètre programmé influence la correction de rayon et la cote finale. Lorsque la tolérance l’exige, mesurez faux-rond et coupe obtenue, puis enregistrez référence, unité, longueur de jauge et rayon exacts dans la bibliothèque outils.
Les principales familles de fraises pour le métal
1. Fraises en bout plates
Elles réalisent poches, rainures ouvertes ou fermées, contours, fonds et épaulements. L’extrémité peut être vive, légèrement protégée ou chanfreinée. À diamètre identique, deux ou trois dents laissent généralement plus d’espace à copeaux qu’une fraise très dentée ; davantage de dents offrent plus d’arêtes lorsque évacuation et machine le permettent.
Choisissez le nombre de dents selon matière, engagement et évacuation, pas selon une règle universelle. Une rainure pleine profonde exige de l’espace ; une finition périphérique légère peut utiliser une autre géométrie. La longueur utile doit rester aussi courte que l’accès l’autorise.
2. Fraises hémisphériques
Une fraise ball nose suit surfaces 3D, moules et matrices. La vitesse de coupe n’est pas uniforme sur l’extrémité : elle tend vers zéro au centre exact. Inclinaison, point de contact, recouvrement et stratégie de surface influencent donc finition et durée de vie.
Un faible pas latéral réduit les crêtes, mais augmente le temps de cycle. Vérifiez que la FAO utilise le bon rayon et la bonne longueur. Évitez de faire travailler longtemps le centre de la pointe si une stratégie inclinée ou décalée autorisée exploite une zone plus efficace.
3. Fraises toriques
Une fraise torique conserve une extrémité largement plane avec un rayon défini entre face et périphérie. Ce rayon renforce le coin par rapport à une arête parfaitement vive et convient à l’ébauche, la semi-finition et aux fonds de poche rayonnés.
L’outil ne peut pas finir un congé intérieur inférieur à sa propre géométrie. Comparez son rayon à chaque zone restreinte et prévoyez une surépaisseur documentée si une fraise plus petite doit terminer la pièce.
4. Fraises d’ébauche
Les ébaucheuses utilisent des dentelures ou brise-copeaux pour fractionner le copeau et réduire la longueur de contact continu dans les opérations adaptées. Elles visent le débit matière, pas l’aspect final d’un mur. Géométrie, pas et homologation matière varient fortement.
Laissez assez de matière pour l’outil de finition et vérifiez que les parois minces supportent les efforts. Une ébaucheuse ne compense ni bridage faible, ni porte-à-faux excessif, ni broche sous-dimensionnée.
5. Fraises à surfacer
Les fraises à surfacer génèrent de larges faces planes avec des plaquettes réparties autour d’un corps. Diamètre, nombre de plaquettes, angle d’attaque et pas doivent correspondre à la puissance, la stabilité, la largeur de pièce et aux interruptions. Sandvik présente le 45° comme choix général courant, car il équilibre les composantes radiale et axiale ; l’application exacte reste toutefois décisive.
Un diamètre supérieur à la pièce n’est pas automatiquement idéal. Planifiez entrée et sortie, contrôlez engagement des plaquettes et collisions. En finition, faux-rond des plaquettes, géométrie wiper éventuelle et alignement de broche peuvent dominer l’état obtenu.
6. Fraises à épaulement
Le fraisage d’épaulement produit simultanément une face et un mur périphérique. L’exigence d’un vrai 90° diffère d’une ébauche avec un outil seulement proche de cet angle. Vérifiez capacité annoncée du corps, profondeur axiale, géométrie de plaquette et rayon restant.
La flexion peut incliner le mur ou laisser une reprise visible entre niveaux. Réduisez la sortie, stabilisez le montage et séparez ébauche et finition quand tolérance et état de surface le justifient.
7. Fraises trois tailles et fraises-disques
Ces outils en forme de disque coupent sur la périphérie et les faces latérales pour produire rainures ou coupes de côté. Sandvik indique que la fraise trois tailles est souvent préférée à la fraise en bout pour certaines rainures. Le choix dépend néanmoins de l’accès, de la machine, de la largeur, de la profondeur et du caractère ouvert ou fermé.
Vérifiez diamètre d’arbre, clavette ou entraînement, entretoises, sens de montage et dégagement latéral. Une rainure profonde exige un plan d’évacuation : des copeaux compactés détériorent plaquettes et deux parois tout en augmentant la charge.
8. Fraises pour rainures en T
Une fraise en T usine la contre-dépouille après préparation d’une rainure droite. Diamètre et largeur de tête, diamètre de col, portée et plaquettes doivent correspondre au plan. Le col n’est pas destiné à enlever toute la matière d’une rainure pleine.
Programmez assez d’espace d’entrée et de sortie, contrôlez l’engagement radial et assurez le passage du col. La gamme KTMS de Kennametal, par exemple, est un système à plaquettes dédié à des matières et engagements précis, pas un substitut universel.
9. Fraises Woodruff
Une fraise Woodruff réalise le logement d’une clavette demi-lune normalisée. Elle peut ressembler à une petite fraise-disque ou en T, mais son intention et ses cotes diffèrent. Choisissez selon norme de clavette, diamètre d’arbre, largeur et diamètre de fraise, puis calculez et vérifiez la profondeur.
Une référence simplement proche peut créer un logement trop large, profond ou mal placé. Contrôlez la clavette associée et le plan au lieu d’identifier l’outil par son apparence.
10. Fraises à chanfreiner et ébavurer
Elles cassent les arêtes, préparent des soudures et produisent angles ou fraisures. L’angle catalogue peut être défini comme angle inclus ou autrement : contrôlez sa correspondance avec le dessin. Le diamètre effectif varie selon la position axiale et la largeur du chanfrein.
Une grande largeur engagée peut vibrer malgré une pointe fine. Choisissez nuance, revêtement et préparation d’arête selon la matière, conservez une sortie rigide et ne traitez pas un outil d’ébavurage comme fraise de précision sans validation.
Que signifient « deux tailles » et « trois tailles » ?
Dans le vocabulaire français traditionnel, une fraise deux tailles coupe sur la périphérie et une face d’extrémité. Une fraise trois tailles coupe sur la périphérie et sur ses deux faces latérales. Les catalogues anglais décrivent plutôt l’opération ou la forme — end mill, side-and-face cutter ou slotting cutter — sans traduction littérale. Pour un achat international, comparez le plan produit et la position des arêtes, pas seulement le nom traduit.
HSS, carbure monobloc et fraises à plaquettes
| Construction | Atouts habituels | Contraintes principales | Contrôles utiles |
|---|---|---|---|
| Acier rapide HSS | Tenace, réaffûtable et disponible en formes spéciales | Vitesse utile et résistance abrasive généralement inférieures au carbure | Nuance, traitement, état d’arête et plage de régime machine |
| Carbure monobloc | Rigide, résistant à l’usure et courant en petits/moyens diamètres | Moins tolérant aux chocs, au faux-rond et aux montages instables | Précision de queue, sortie, propreté, microgéométrie et revêtement |
| Carbure à plaquettes | Arêtes remplaçables pour surfaçage, épaulement et rainurage | Diamètre minimal pratique, état du corps et précision des sièges | Corps, style, nuance, géométrie, vis et couple comme un seul système |
| Outil brasé ou de forme | Profils dédiés et certaines constructions réparables | Limites propres à l’application et entretien spécialisé | Brasure, plan du profil, équilibrage et limites constructeur |
« Carbure » ne désigne pas un niveau de performance unique. Substrat, granulométrie, préparation d’arête, brise-copeaux et revêtement se choisissent ensemble. Un revêtement efficace sur acier n’est pas forcément le bon départ pour certains aluminiums : utilisez les groupes ISO et recommandations de nuance du fabricant.
Faire correspondre fraise, machine et porte-outil
- Interface de broche : CAT, BT, HSK, ISO, R8 et autres systèmes ne sont pas interchangeables. Tirant, cône, entraînement et équilibrage doivent correspondre.
- Type de porte-outil : pince, mandrin de fraisage, hydraulique, fretté, Weldon et arbre de fraise offrent faux-rond, accès et transmission de couple différents.
- Plage de broche : les petits outils demandent parfois beaucoup de vitesse ; les grandes fraises exigent du couple. Vérifiez puissance continue et plage réellement utile.
- Rigidité : roulements, guidages, enveloppe et bridage déterminent l’engagement stable disponible.
- Limites du magasin : masse, diamètre, poches adjacentes et longueur de jauge peuvent interdire un outil pourtant montable.
- Arrosage et copeaux : abondant, interne, air ou micro-lubrification sont des choix de procédé selon outil, matière, machine et exigences de santé.
Maintenez cône, alésage, pince, queue, sièges et vis propres. Réduisez la sortie sans créer de collision. Haas insiste sur le respect de la notice et l’emploi de l’outillage spécifié pour la broche ; le régime maximal de la machine n’autorise pas un ensemble déséquilibré ou inadapté.
Adapter la géométrie à la matière usinée
| Groupe matière | Priorité de départ | Risque copeau ou chaleur | Avertissement |
|---|---|---|---|
| Aluminium et non-ferreux | Géométrie vive/polie et grand espace copeaux si indiqué | Arête rapportée et collage | Alliage et teneur en silicium peuvent changer la nuance |
| Aciers carbone et alliés | Équilibre ténacité, usure et engagement stable | Chaleur, usure en cratère ou en dépouille | Dureté et traitement peuvent changer la plage d’application |
| Acier inoxydable | Géométrie positive, avance régulière et chaleur contrôlée | Écrouissage, copeaux longs et écaillage | Éviter temporisation ou baisse arbitraire de l’avance |
| Fonte | Nuance adaptée au graphite et à la dureté | Poussière abrasive ou copeaux courts | Arrosage et confinement dépendent du procédé |
| Superalliages réfractaires | Montage rigide, nuance dédiée et engagement limité | Chaleur concentrée et usure en entaille | Employer des données spécialistes, pas des valeurs acier génériques |
| Matières trempées | Plage de dureté vérifiée, machine stable et géométrie dédiée | Écaillage et fortes charges thermomécaniques | Confirmer l’autorisation à la dureté mesurée |
Le nom de la matière ne suffit pas. Notez alliage ou nuance, dureté, état, calamine, interruptions et finition demandée. Après usinage de l’inox, le guide choisir un disque pour l’acier inoxydable traite la compatibilité abrasive. Pour un trou plutôt qu’une cavité fraisée, commencez par le guide des forets selon la matière.
Méthode pratique de sélection
- Lire le plan : faces, épaulements, rainures, poches, contre-dépouilles, rayons, tolérances et états.
- Séparer les opérations : choisir outils d’ébauche, semi-finition et finition si une seule fraise ne peut pas servir tous les objectifs.
- Identifier la pièce : alliage ou nuance exacte, dureté, état, peau et zones interrompues.
- Contrôler la machine : interface, régime, couple, puissance, rigidité, courses, arrosage, carter et magasin.
- Choisir la famille : bout plat, hémisphérique, torique, surfaçage, épaulement, rainure, T, Woodruff ou chanfrein.
- Choisir la construction : HSS, carbure monobloc ou plaquettes selon diamètre, stabilité, volume, forme et coût par arête.
- Vérifier les cotes : diamètre, longueur utile, rayon, tête, col, arbre ou queue, portée et longueur de jauge.
- Composer le montage : porte-outil, pince ou arbre, rétention, plaquette, vis et arrivée de fluide.
- Prendre les données exactes : vitesse, avance par dent, profondeurs, engagement radial, rampe et arrosage du fabricant.
- Simuler et valider : collisions et matière restante, puis première pièce contrôlée avec suivi charge, bruit, copeaux, température et cotes.
- Inspecter et enregistrer : documenter usure, corrections, résultat et durée de vie avant de changer plusieurs variables.
Le sélecteur MatchMyTools organise les familles actuellement prises en charge, mais il ne calcule pas encore un procédé complet de fraisage métal. Validation FAO, limites machine et données du fabricant de la référence restent obligatoires.
Diagnostiquer le symptôme avant de changer de fraise
- Vibrations ou vagues : contrôlez sortie, faux-rond, bridage, broche et engagement des dents. Réduire l’engagement ou changer le pas n’aide durablement qu’après identification de l’instabilité mécanique.
- Rainure trop large : mesurez faux-rond, flexion et diamètre réel ; vérifiez correction et déflexions opposées entre fraisage en aval et en opposition.
- Épaulement conique : réduisez longueur libre, confirmez la surépaisseur et inspectez porte-outil ou broche. Une fraise réellement à 90° ne corrige pas seule un montage flexible.
- Arête rapportée : vérifiez nuance, revêtement ou polissage selon l’alliage, puis vitesse, avance, lubrification et recoupe des copeaux.
- Coin rapidement écaillé : inspectez entrée, sortie, interruptions, rayon, trajectoire et dureté. Ne réduisez pas automatiquement l’avance sans considérer épaisseur minimale et frottement.
- Mauvaise finition au surfaçage : contrôlez sièges et faux-rond des plaquettes, alignement de broche, position sur la pièce et arête de finition endommagée.
- Copeaux bleus ou recoupés : améliorez la méthode d’évacuation autorisée et contrôlez volume de goujure, profondeur et trajectoire. Ne retirez jamais à la main près de la rotation.
- Durée de vie anormalement courte : changez une seule variable contrôlée et photographiez l’usure. Dépouille, entaille, fracture et dommage thermique n’ont pas le même remède.
Contrôles de sécurité avant le fraisage
- Seules les personnes formées et autorisées doivent utiliser la machine après lecture de la notice, des avertissements et procédures.
- Appliquez l’isolement d’énergie ou la consignation prescrite avant d’entrer en zone dangereuse, d’intervenir sur la broche ou de manipuler l’outil.
- Inspectez porte-outil, rétention, corps, sièges, vis, pince et queue. Remplacez toute pièce endommagée ou incompatible.
- Bridage de la pièce et trajectoire doivent exclure toute collision avec étau, mors, montage, brides, table et broche.
- Respectez la limite RPM la plus basse entre corps, plaquettes, arbre, porte-outil et broche. Équilibrez l’ensemble lorsqu’exigé.
- Conservez portes, protecteurs, interverrouillages et gestion des copeaux. L’OSHA exige une protection contre rotation, point d’opération et projections.
- Utilisez une méthode autorisée pour fluides et copeaux ; les fluides d’usinage peuvent présenter des risques sanitaires nécessitant des contrôles.
- Après changement important, simulez, utilisez le bloc par bloc ou la méthode de validation prévue. Arrêtez en cas de vibration, charge, bruit, chaleur, fumée ou mouvement anormal.
Questions fréquentes
Quelle est la fraise la plus polyvalente pour le métal ?
Une fraise en bout plate est polyvalente pour poches, rainures, contours et épaulements, mais elle n’est pas toujours la meilleure. Une fraise à surfacer convient souvent mieux aux grandes faces, une hémisphérique aux formes 3D et des outils dédiés aux rainures en T ou clavettes. Plan, matière, machine, montage et données fabricant déterminent le choix pratique.
Peut-on surfacer avec une fraise en bout ?
Oui, une fraise en bout peut surfacer une petite zone si sa géométrie et son entrée conviennent, notamment sur une petite machine. Une fraise à surfacer dédiée peut être plus productive et mieux soutenue sur une grande face. Comparez puissance, diamètre, angle d’attaque, faux-rond, largeur de pièce et finition.
Quelle différence entre une fraise hémisphérique et une fraise torique ?
La fraise hémisphérique possède une extrémité demi-ronde pour les contours 3D ; sa vitesse effective baisse vers le centre. La fraise torique garde un fond largement plat raccordé par un rayon défini, utile en ébauche, fonds et coins rayonnés. Le plan indique quel profil convient.
Une fraise en T et une fraise Woodruff sont-elles interchangeables ?
Non. La fraise en T crée une contre-dépouille après une pré-rainure, tandis que la fraise Woodruff produit le logement d’une clavette demi-lune normalisée. Tête, col, largeur, diamètre, calcul de profondeur et trajectoire diffèrent. Choisissez selon la norme et le dessin exacts.
Le carbure est-il toujours meilleur que le HSS en fraisage ?
Non. Le carbure monobloc ou à plaquettes permet souvent plus de productivité et de résistance à l’usure sur un montage rigide, mais le HSS reste utile sur certaines machines lentes, formes spéciales, coupes interrompues et petites séries. Ténacité, vitesse, rigidité, diamètre, matière et réaffûtage doivent être évalués ensemble.
Sources techniques
- Sandvik Coromant — Fondamentaux du fraisage et choix machine
- Sandvik Coromant — Méthodes de surfaçage
- Sandvik Coromant — Fraisage d’épaulement
- Sandvik Coromant — Rainurage
- Kennametal — Système de fraises en T à plaquettes
- Haas Automation — Sécurité des fraiseuses
- OSHA — Exigences générales de protection des machines
Les paramètres indiqués sont des points de départ. Testez progressivement sur une chute et respectez toujours les limites du fabricant.